เจลดำ จุดดำ เปลี่ยนสีช้า ในงานอัดรีด — เริ่มแก้จากตรงไหน
วิธีล้างเครื่องอัดรีดด้วยเม็ดล้าง ASACLEAN แปลจากคู่มือการใช้งาน ASACLEAN ของ Asahi Kasei ก่อนใช้จริงให้อ่านเอกสารความปลอดภัย (SDS) และข้อควรระวังในคู่มือ
ข้อมูลผู้ผลิต (Asahi Kasei) — เนื้อหาหน้านี้แปลจากคู่มือการใช้งาน ASACLEAN ของ Asahi Kasei ตัวเลข อุณหภูมิ เวลา และชื่อเกรดคงตามต้นฉบับ
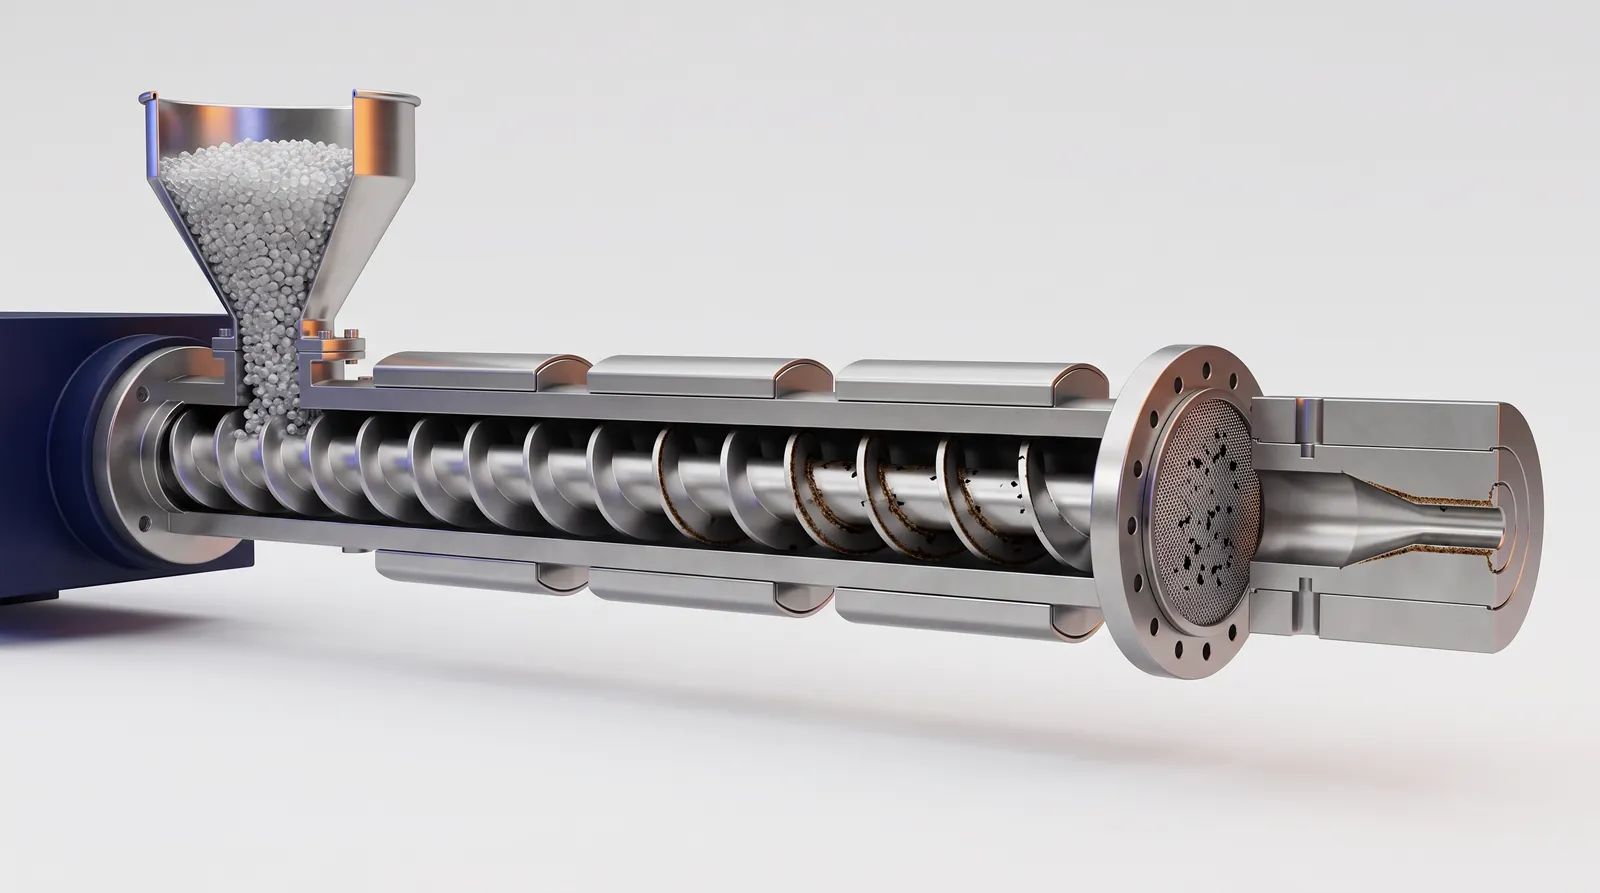
คุณสมบัติตามคู่มือ
พลังล้างสูง
ข้อมูลผู้ผลิต (Asahi Kasei) — ออกแบบให้เข้ากันได้ดีกับเรซินหลายชนิดรวมถึงเรซินที่เสื่อมสภาพ จึงล้างได้รวดเร็วและมีประสิทธิภาพ
ตกค้างต่ำ
มีความชอบจับผิวโลหะของสกรูและกระบอกต่ำ จึงถูกเรซินตัวต่อไปแทนที่ได้ง่ายและเหลือตกค้างน้อย
ใช้งานง่าย
จัดการได้เหมือนวัตถุดิบขึ้นรูปทั่วไป เกรดเดียวล้างเรซินได้หลายชนิด — ข้อมูลผู้ผลิต (Asahi Kasei): Asaclean ถือว่าปลอดภัย ไม่ทำปฏิกิริยา และไม่กัดกร่อน
อาการแบบนี้ เริ่มที่เม็ดล้างได้เลย
สี่อาการที่พบบ่อยในงานอัดรีด — ถ้าเจออาการเหล่านี้ การล้างด้วยเม็ดล้างคือจุดเริ่มที่ตรงกว่าเปลี่ยนเกรดเรซินหรือรื้อเครื่อง
-
เจลดำในฟิล์ม
คราบดำหลุดมาเป็นช่วง ทั้งที่ล้างปลาย Die แล้ว
-
จุดดำในท่อ / แผ่น
จุดดำปนในชิ้นงานหลังเดินเครื่องต่อเนื่อง
-
เปลี่ยนสีช้า
สีเดิมค้างนาน เปลี่ยนเกรดทีไรเสียเวลาทุกที
-
ถอด Die บ่อย
ต้องเปิด Die และ Screen Pack มาล้างด้วยมือเป็นประจำ
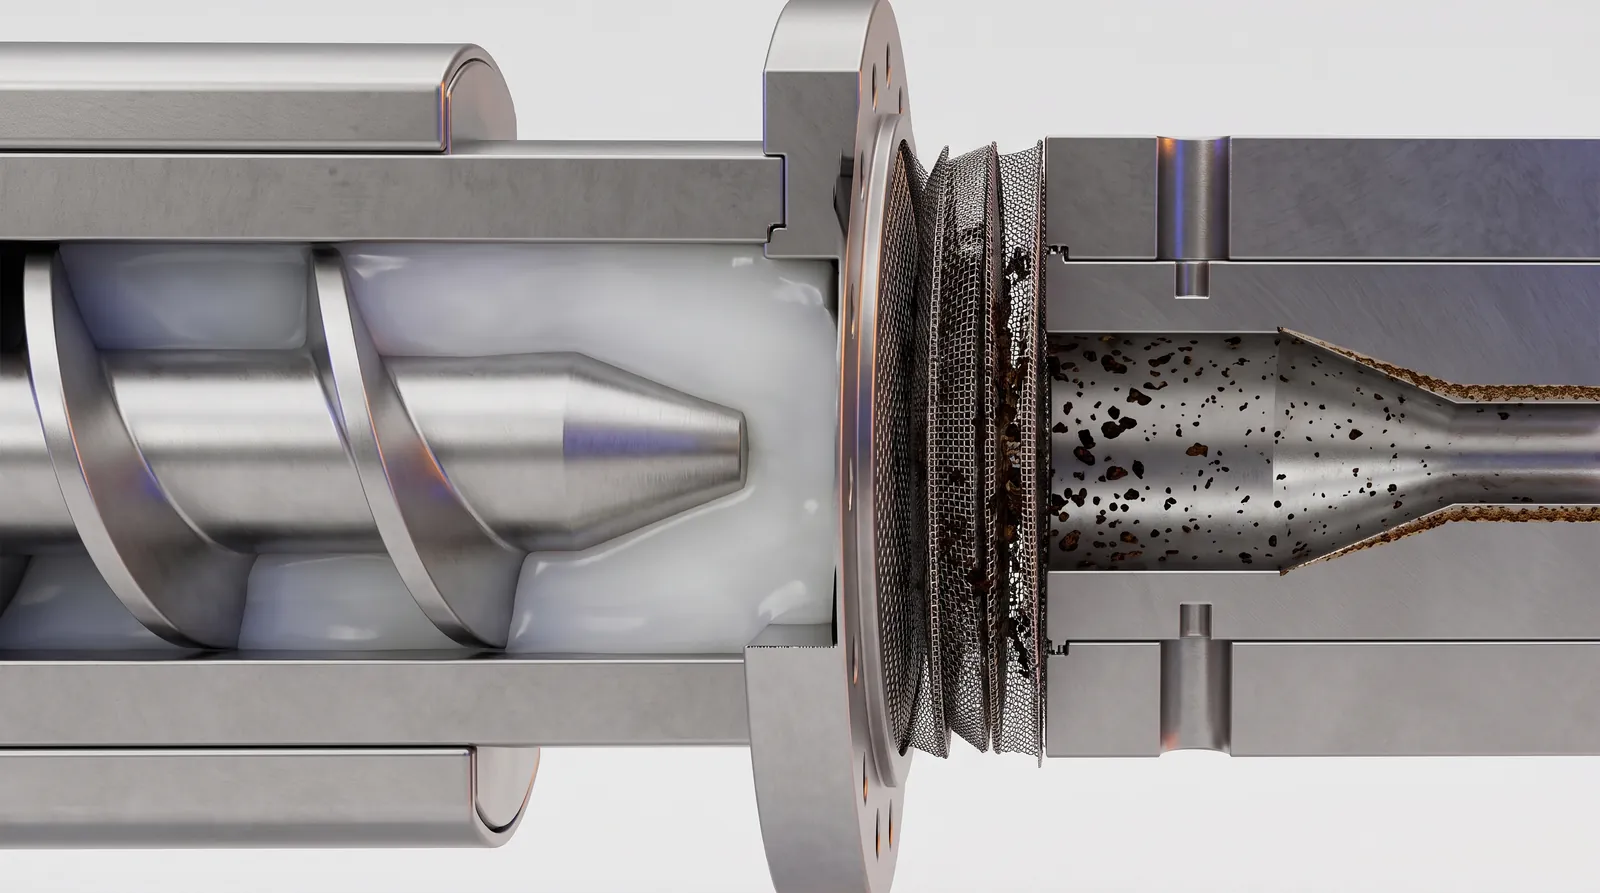
ทำไมส่วนหลัง Breaker Plate จึงล้างยาก
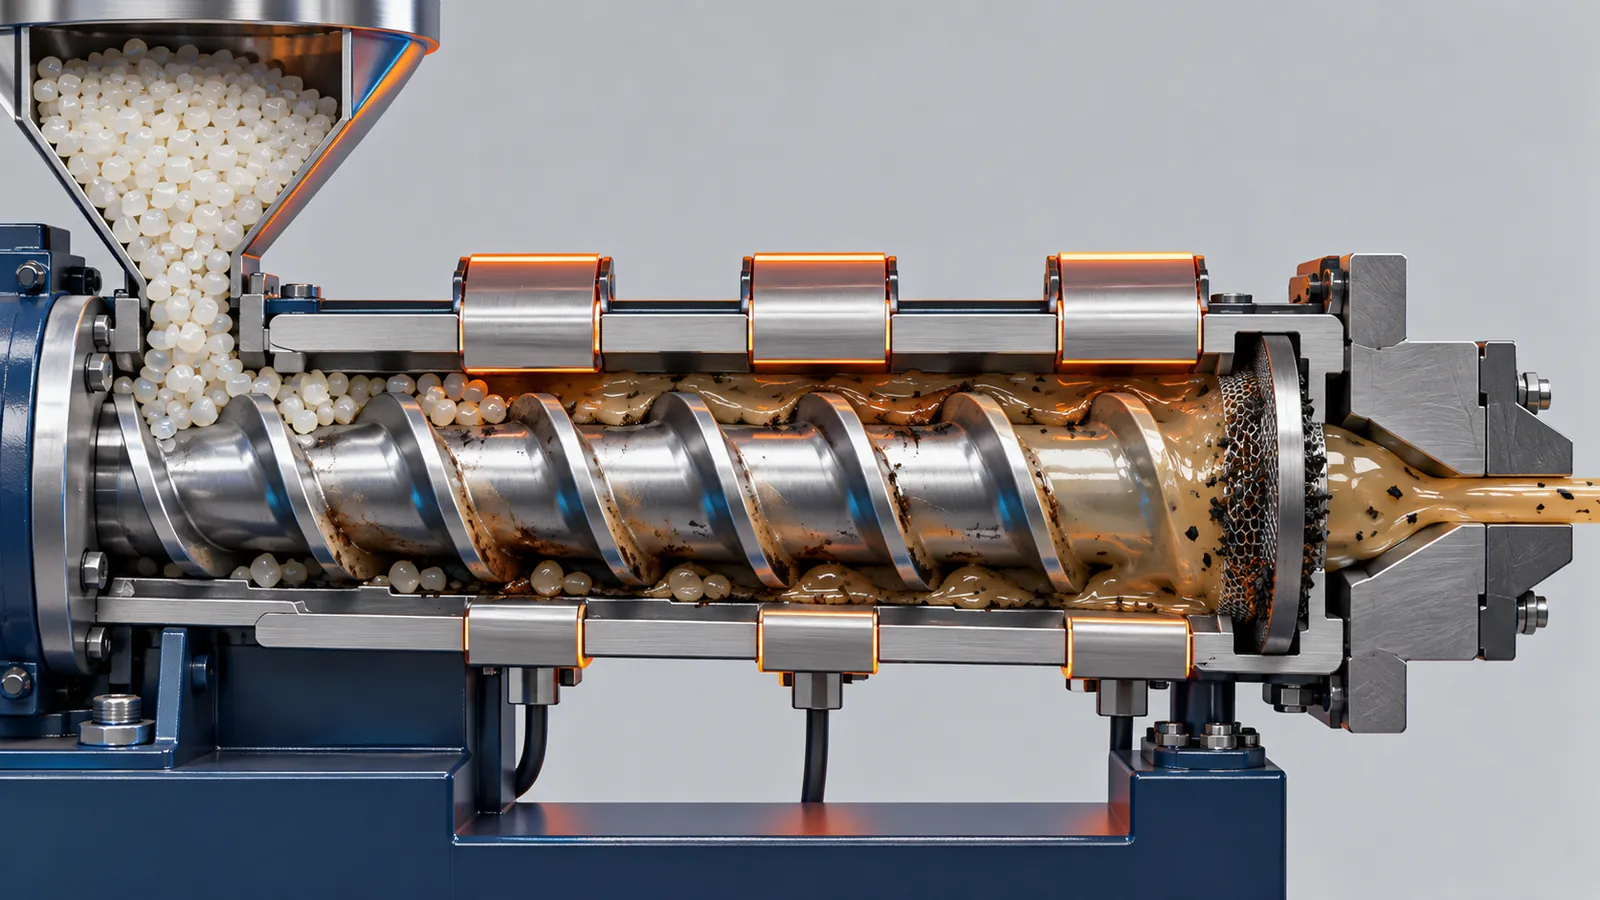
ล้างเฉพาะสกรูและกระบอกค่อนข้างง่าย แต่ส่วนหลัง breaker plate ล้างยาก ดังนั้นสิ่งสำคัญคือใส่แรงดันสูงสุดตรงจุดที่เรซินผ่านผิว เพื่อให้เม็ดล้างเข้าถึงสิ่งปนเปื้อน
หลัก 4 ข้อ
อุณหภูมิล้าง
เมื่ออุณหภูมิล้างต่ำลง พลังล้างของเม็ดล้างจะแรงขึ้น แต่เรซินหรือสิ่งปนเปื้อนจะแข็งขึ้นและระบายออกยากขึ้น ในทางกลับกัน เมื่ออุณหภูมิสูงขึ้น เรซินหรือสิ่งปนเปื้อนจะนิ่มและระบายออกง่ายขึ้น แต่พลังล้างของเม็ดล้างจะอ่อนลง
Tip: คงอุณหภูมิกระบอกไว้ และเพิ่มอุณหภูมิส่วนหลัง breaker plate ขึ้น 20-30°C (ระวังเรซินที่สลายตัวด้วยความร้อนง่าย เช่น PVC)
รอบสกรู
เมื่อรอบสกรูต่ำลง กระบอกจะถูกเติมด้วยเรซินแน่นขึ้น เมื่อรอบสูงขึ้น แรงดันในกระบอกจะสูงขึ้น
Tip: สลับรอบสกรูต่ำและสูงซ้ำ ๆ (ระวังภาระมอเตอร์และขีดจำกัดแรงดัน) · เครื่องที่มี feeder เติมกระบอกให้เต็มได้โดยเพิ่มปริมาณป้อนและลดรอบสกรู
การพักในกระบอก
ถ้าเม็ดล้างไหลผ่านผิวเรซินในกระบอกไปเลย อาจเข้าไม่ถึงสิ่งปนเปื้อนที่ติดบนผิวสกรู
Tip: พักเม็ดล้างในกระบอก 5-10 นาที เพื่อให้เข้ากับเรซินที่ติดบนโลหะสกรู ห้ามพัก newEX และ CG ไว้ช่วงเวลาใด ๆ
Screen mesh
ล้างโดยใส่ screen mesh จะได้แรงดันในกระบอกสูงขึ้น ทำให้ล้างกระบอกและสกรูได้ดี เปลี่ยน screen mesh เป็นของใหม่หลังล้าง
Tip: หลังล้างโดยใส่ screen mesh ให้ระบายเรซินตัวต่อไปออกมาจำนวนหนึ่ง แล้วเปลี่ยน screen mesh เป็นของใหม่ · ถอด screen mesh ออกเมื่อใช้เกรดผสมกล๊าสไฟเบอร์ (newEX, CG และ PX2) · เกรดไม่ผสมกล๊าสไฟเบอร์ก็มีความเสี่ยงทำให้ screen mesh ตันได้ ขึ้นกับขนาด mesh ปรึกษาผู้ผลิตก่อนใช้เกรดไม่ผสมกล๊าสไฟเบอร์
ขั้นตอนเดียว ใช้ได้ทั้งสามเครื่อง
งาน pelletizer และ direct blow molding ที่รูปทรง die เรียบง่าย ล้างค่อนข้างง่าย งาน sheet film ล้างยากกว่า ส่วน inflation die และ blow machine with accumulator ล้างยากที่สุด ถ้าล้าง die รูปทรงซับซ้อนหรือสิ่งปนเปื้อนติดแน่น ให้ล้างต่อเนื่องด้วยเม็ดล้าง — จุดที่ต่างกันมีป้ายกำกับไว้แต่ละขั้น
- ทุกเครื่อง ระบายเรซินเดิมออกทั้งหมด — ถ้าเหลือเรซินเดิม ประสิทธิภาพการล้างอาจลดลง
- Blow · Film เพิ่มอุณหภูมิ die ขึ้น 20-30°C จากอุณหภูมิผลิต — ทำให้เรซินตกค้างใน die ซึ่งเป็นจุดล้างยากที่สุดนิ่มลงจึงล้างออกง่ายขึ้น · ทำความสะอาด hopper ก่อนป้อนเม็ดล้าง — ถ้าเหลือเรซินเดิมใน hopper ประสิทธิภาพการล้างอาจลดลง · ป้อนเม็ดล้างเข้า hopper — เลือกเกรดเม็ดล้างที่เหมาะสม
- ทุกเครื่อง หมุนสกรูรอบต่ำ แล้วเพิ่มรอบในช่วงที่ภาระมอเตอร์ยังปลอดภัย — ระวังมอเตอร์ของเครื่องอัดรีดโอเวอร์โหลด
- ทุกเครื่อง เมื่อส่วนผสมของเม็ดล้างกับเรซินเดิมเริ่มออกจาก nozzle ให้สลับรอบสกรูต่ำและสูง ถ้าภาระมอเตอร์เอื้อ ให้หยุดและเดินสกรูซ้ำระหว่างล้างจะมีผลดีกว่า — เพิ่มอัตราป้อนให้กระบอกเต็มด้วยเม็ดล้าง รอบต่ำทำให้เติมแน่นจึงส่งเสริมผลล้าง รอบสูงทำให้แรงดันในกระบอกสูงจึงส่งเสริมผลล้าง
- Pelletizer เครื่องมี vent แนะนำให้ป้อนเม็ดล้างประมาณ 10% ของปริมาณที่ต้องใช้เข้าทาง vent hole
- ทุกเครื่อง เมื่อระบายจาก nozzle เสร็จ ให้หยุดหมุนสกรู — ตรวจจุดจบการล้างจากสภาพของที่ระบายออกและลักษณะของเม็ดล้างที่ส่องผ่าน vent hole (pelletizer) / ลักษณะของเม็ดล้างที่ระบายออก (blow, film) · ทำความสะอาด hopper ก่อนป้อนเรซินตัวต่อไป Film ทำความสะอาด hopper ด้วย cleaner หรือ air blower
- ทุกเครื่อง ป้อนเรซินตัวต่อไปเข้า hopper แล้วหมุนสกรูรอบต่ำ แทนที่เม็ดล้างในกระบอกด้วยเรซินตัวต่อไป — เม็ดล้างยังเหลือในกระบอก ระวังมอเตอร์โอเวอร์โหลด การสลับรอบต่ำและสูงในขั้นนี้ก็มีผลดี
- Pelletizer เมื่อเรซินตัวต่อไปเริ่มออก ให้หยุดหมุนสกรู เปิด die แล้วเอาเรซินตกค้าง (ส่วนผสมของเม็ดล้างกับเรซินเดิม) ออกด้วยมือ — pelletizer เปิด die ง่าย ต้องเปิดเพื่อเปลี่ยน screen mesh ในขั้นต่อไป จึงเอาเรซินตกค้างออกพร้อมกัน ถ้าเริ่มล้างโดยไม่เปิด die ให้ล้างด้วยเรซินตัวต่อไปให้เพียงพอ · เปลี่ยน screen mesh และ breaker plate เป็นของใหม่ ประกอบ die แล้วเริ่มผลิต — ขั้นนี้กับขั้นก่อนหน้าทำต่อเนื่องไม่หยุด ถ้าหยุด เม็ดล้างอาจติดรู die จนต้องเจาะรู Film เปลี่ยน screen mesh และ breaker plate ถ้าจำเป็น
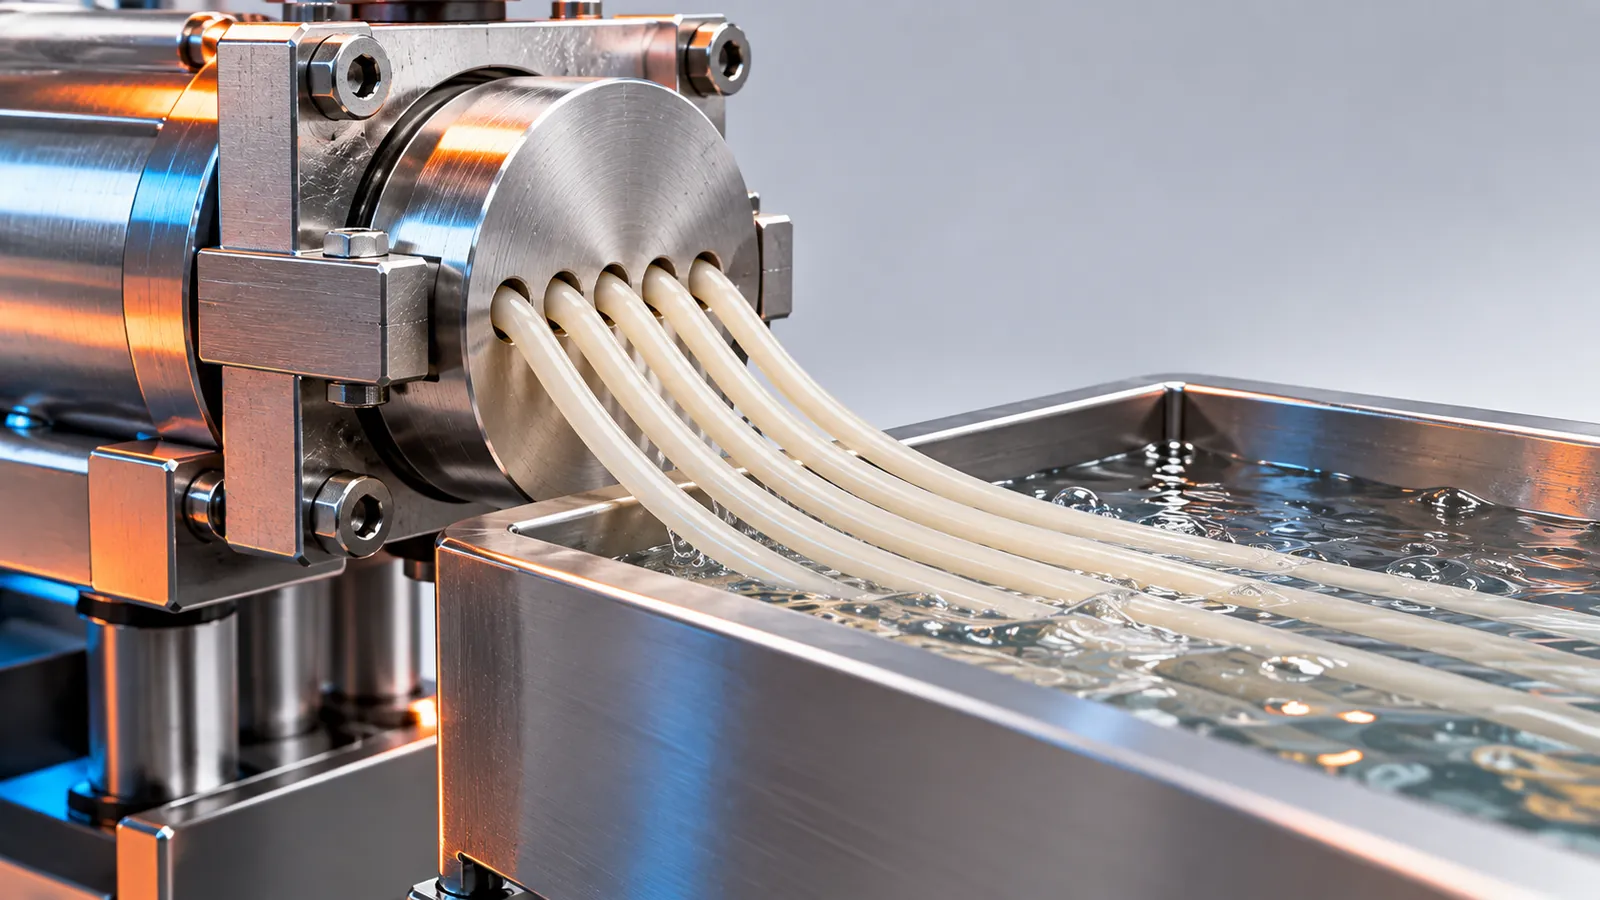
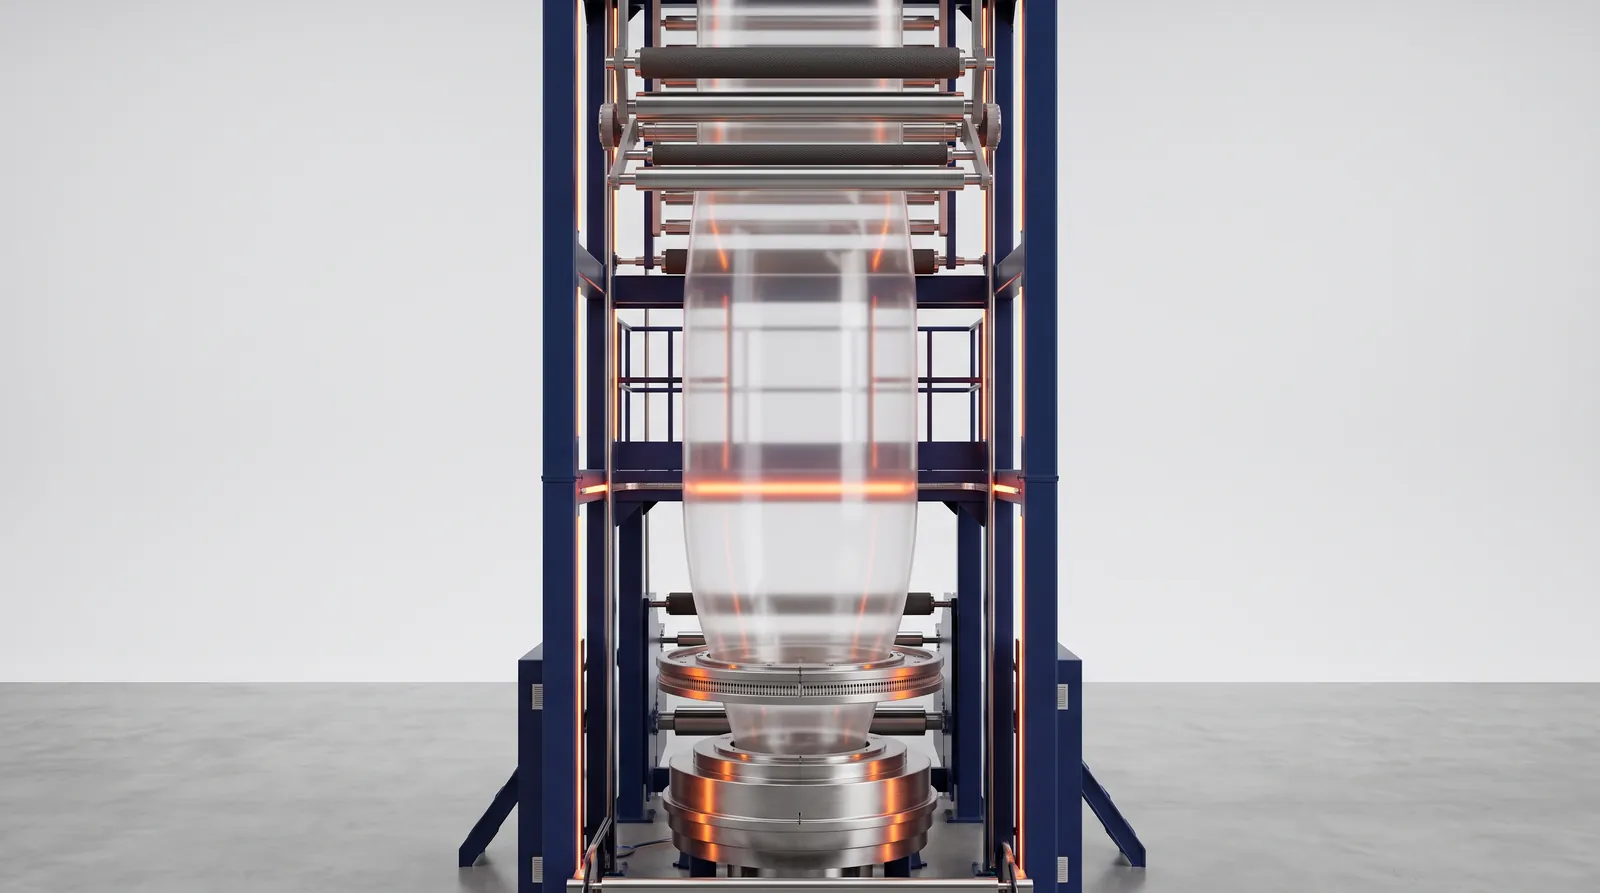
Blow molding (ไม่มีภาพ ใช้ไอคอน ○) — ใช้ขั้นตอนร่วมด้านบนทั้ง 7 ขั้นแรก โดยขั้น 2 เพิ่มอุณหภูมิ die 20-30°C เสมอ ไม่มีขั้นเปิด die / เปลี่ยน screen แบบ pelletizer
ล้างก่อน Overhaul
เมื่อเปลี่ยน die หรือชิ้นส่วน อาจต้อง overhaul เครื่องอัดรีด และจำเป็นต้อง overhaul เมื่อเรซินที่เป็นคาร์บอนติดแน่นในกระบอก ตอน overhaul จะดึงสกรูออกจากกระบอกแล้วทำความสะอาดได้หลายวิธี ส่วนผนังด้านในกระบอกขัดได้เพียงแปรงหรือผ้า ผนังด้านในกระบอกล้างด้วยวิธี overhaul แบบเดิมให้สะอาดหมดไม่ได้ การล้างด้วยเม็ดล้างก่อน overhaul ช่วยเพิ่มประสิทธิภาพของ overhaul
ผู้ผลิตเครื่องส่วนใหญ่ทำ overhaul เพื่อให้เครื่องสะอาดพอผลิตสินค้าปราศจากสิ่งปนเปื้อน แต่ overhaul ใช้แรงงานและเวลามาก จึงแนะนำขั้นข้างต้นเพื่อเพิ่มประสิทธิภาพ
ขั้นตอนล้างและ overhaul (4 ขั้น)
- ระบายเรซินตกค้าง (เรซินเดิม) ออกทั้งหมดเหมือนล้างตอนเปลี่ยนสีและเปลี่ยนเรซิน ตรวจอุณหภูมิกระบอกที่ตั้งไว้แล้วป้อนเม็ดล้าง — เครื่องมี vent ป้อนเม็ดล้างเล็กน้อยทาง vent จะมีผลดี
- ตรวจว่าเรซินตกค้างถูกแทนที่ด้วยเม็ดล้างแล้ว ให้หยุดป้อนเม็ดล้างแล้วระบายออก — ตอนล้างเครื่องอัดรีด ให้เดินความเร็วต่ำจนเม็ดล้างออกจากหัวอัด หลังจากเม็ดล้างเริ่มออกจึงเพิ่มความเร็ว แล้วระบายเม็ดล้างที่เหลือออกให้หมด
- ปิดฮีตเตอร์เครื่อง เมื่ออุณหภูมิกระบอกลดเหลือประมาณ 220-230°C ให้ดึงสกรูออกจากกระบอก — ถ้าอุณหภูมิสูงเกิน ผิวสกรูจะเหนียวหลังดึงออก ถ้าอุณหภูมิต่ำเกิน แรงดึงสกรูจะมาก
- เช็ดสกรูและกระบอกด้วยมือ
※ เอา newEX ที่เหลือในร่องสกรูออกขณะที่สกรูยังร้อน จะเอาออกยากหลังสกรูเย็น ถ้าไม่มีเวลาพอ ให้แทนที่ newEX ด้วย UP หลังล้างด้วย newEX แล้วดึงสกรู UP เอาออกง่ายแม้สกรูเย็นแล้ว
ข้อควรระวังในการใช้ (5 ข้อ) และผลของการล้าง (4 ข้อ)
- การเลือกเกรด: newEX เหมาะกับงานนี้ แต่ห้ามให้ newEX ผ่าน die วิธีที่ 1 ใช้เกรดไม่ผสมกล๊าสไฟเบอร์ก่อน ถอด die แล้วล้างกระบอกอีกครั้งด้วย newEX วิธีที่ 2 ถ้าล้างเฉพาะกระบอกและสกรู ให้ใช้ newEX ตั้งแต่ต้น
- ผู้ปฏิบัติงานสวมอุปกรณ์ป้องกัน (ถุงมือทนความร้อน แว่นตานิรภัย เสื้อแขนยาว หน้ากากกันก๊าซอินทรีย์)
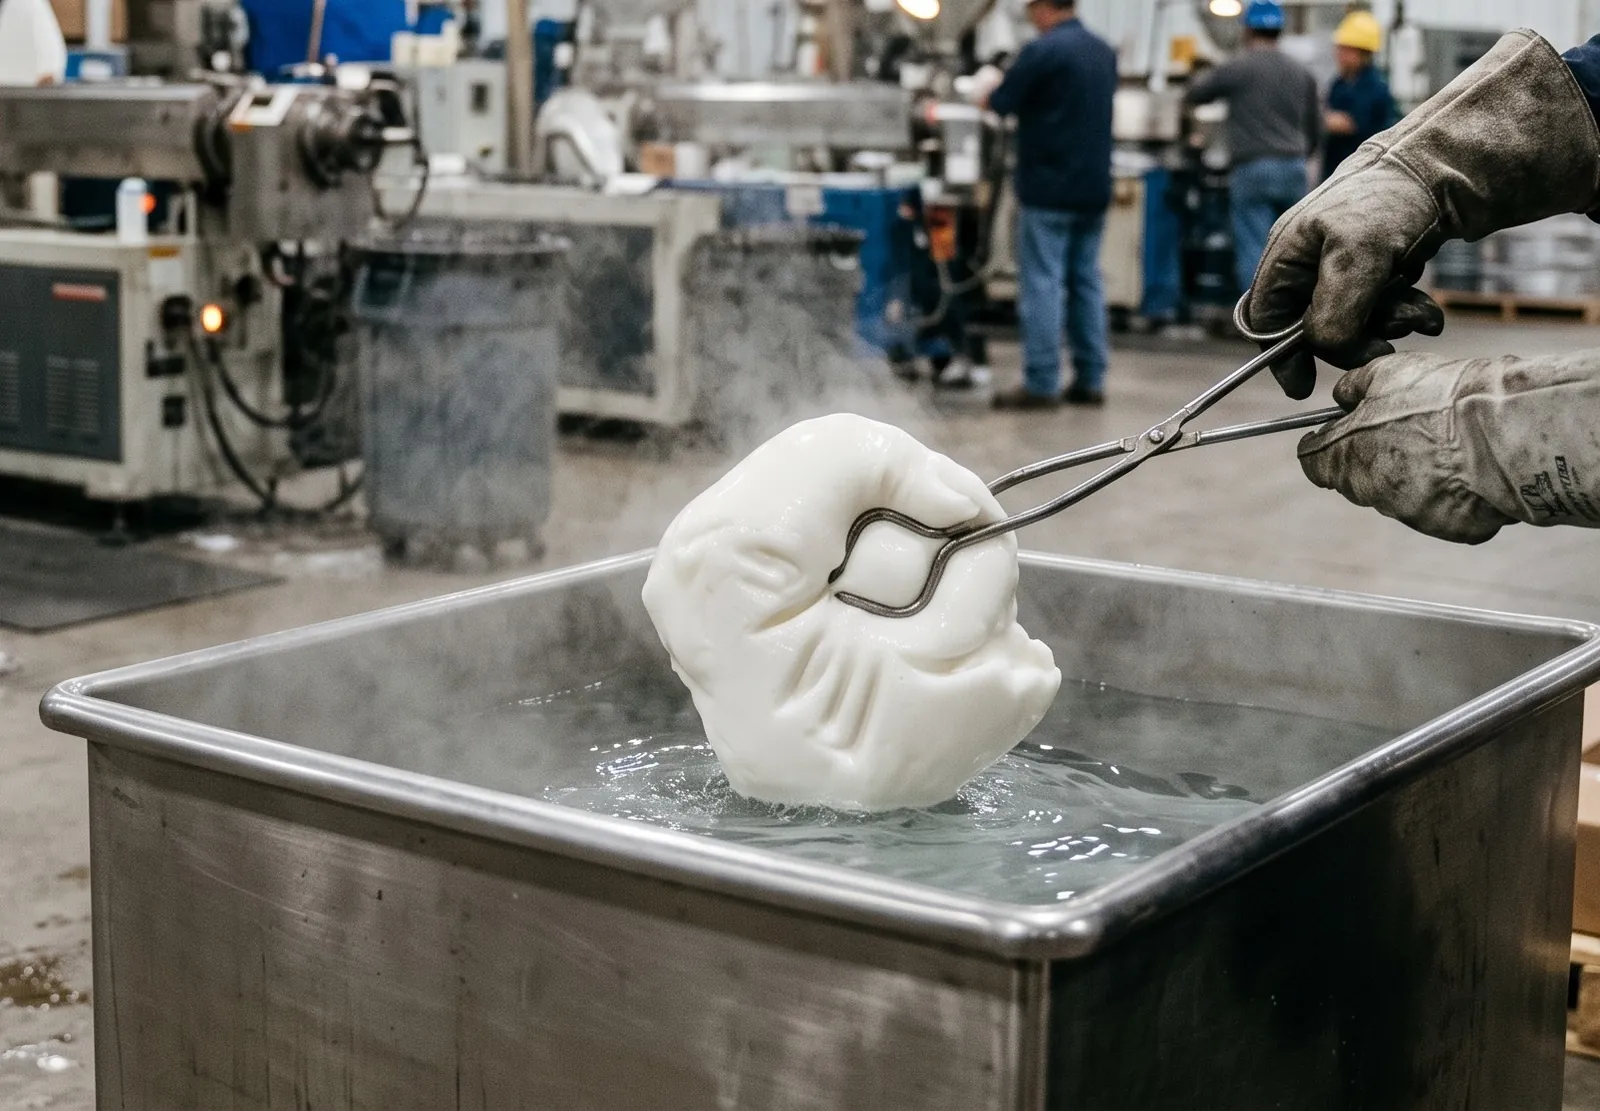
- เม็ดล้างที่ระบายออกจากเครื่องให้ทำให้เย็นโดยเร็วที่สุด
- ห้ามสูดดมควันและก๊าซโดยตรง
- ถ้าเครื่องมีอุปกรณ์เสริมเช่น gear pump โปรดติดต่อผู้ผลิต
- เม็ดล้างเอาคราบบนผนังด้านในกระบอกที่เอาออกด้วยมือยากออกได้ จึงเริ่มเดินเครื่องใหม่ได้หลังเช็ดด้วยมือ
- คราบบนสกรูหลุดเกือบหมด และเม็ดล้างมีความชอบจับโลหะต่ำ จึงทำความสะอาดสกรูได้เพียงขัดด้วยแปรง
- ข้อมูลผู้ผลิต (Asahi Kasei): ไม่เพียงลดแรงงานและเวลาของ overhaul ได้มาก แต่ยังลดอัตราของเสียจากสิ่งปนเปื้อนได้มาก (defect rate due to contamination can be lowered drastically)
- เมื่อสกรูที่ดึงออกได้รับความร้อน ผิวสกรูอาจกร่อนจากผลิตภัณฑ์ที่เป็นกรดของการสลายตัวของเรซิน ขึ้นกับชนิดเรซิน แต่การล้างด้วยเม็ดล้างช่วยกันกร่อนจากกรดได้โดยแทนที่เรซินนั้นด้วยเม็ดล้าง
ข้อควรระวังความปลอดภัย
ก่อนใช้เม็ดล้าง ให้อ่านเอกสารความปลอดภัย (SDS) และข้อควรระวังต่อไปนี้ อุณหภูมิใช้งานต่างกันตามเกรด ใช้ในช่วงอุณหภูมิที่กำหนดของแต่ละเกรด
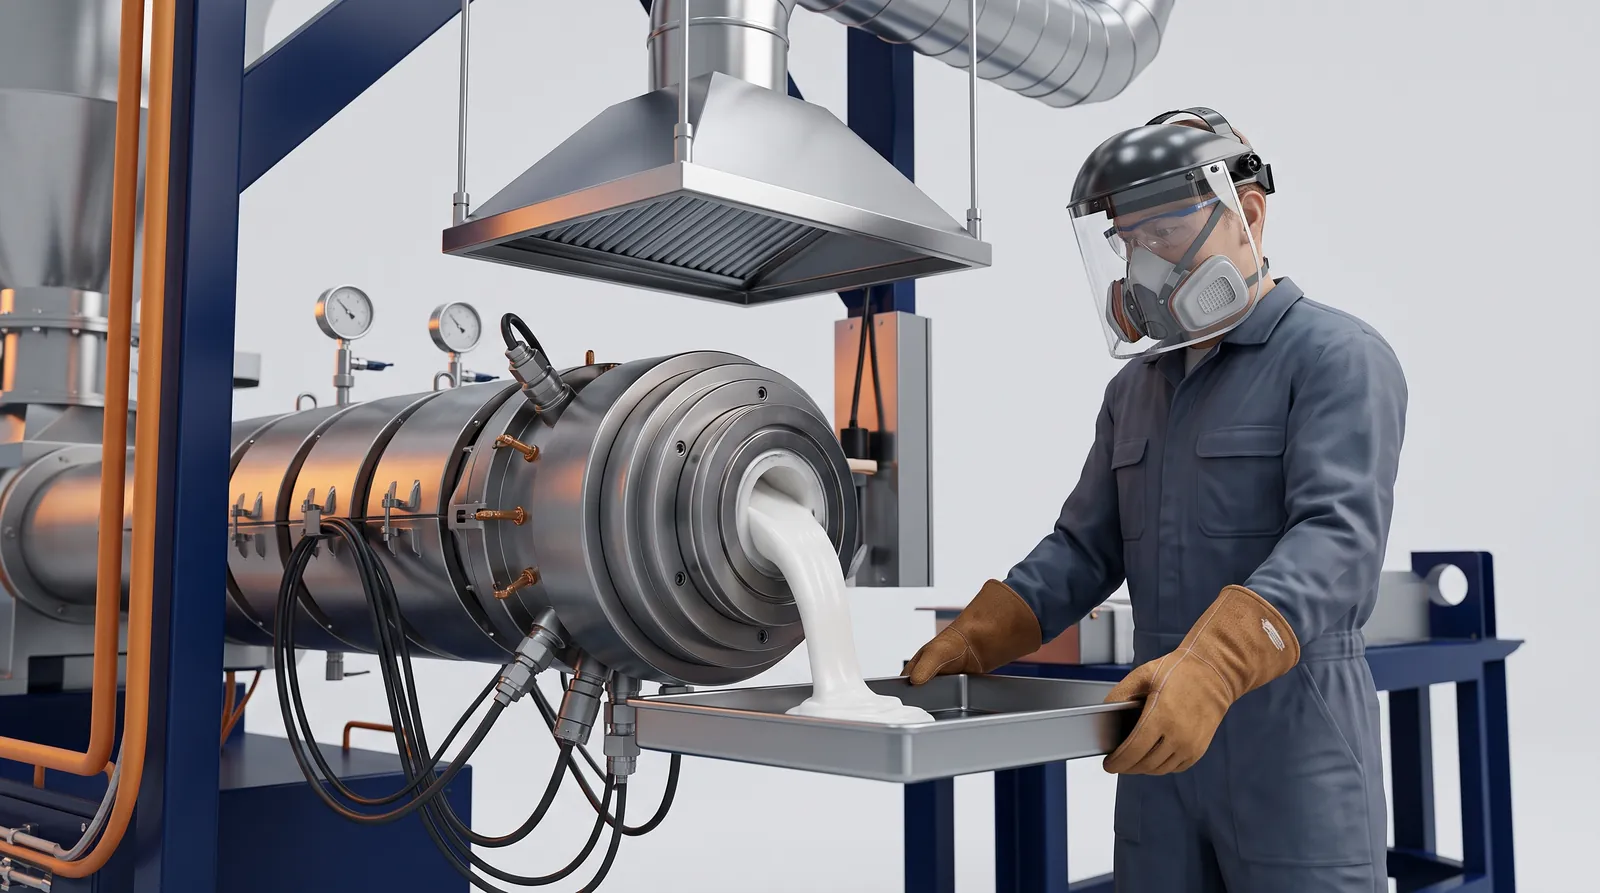
1 · PPE
สวมอุปกรณ์ป้องกัน หมุนสกรูต้องมีวัสดุ
ดูข้อความเต็ม
- ผู้ปฏิบัติงานสวมอุปกรณ์ป้องกันที่เหมาะสม (แว่นตานิรภัย face shields ถุงมือ เป็นต้น)
- ห้ามหมุนสกรูโดยไม่มีวัสดุในกระบอก ป้อนเรซินหรือเม็ดล้างก่อนแล้วเริ่มหมุนสกรูรอบต่ำ
- ถ้าขั้นตอน อุณหภูมิ เกรด หรือการเลือกเกรดไม่เหมาะสม ไม่เพียงไม่ได้ผลดีที่สุด แต่อาจทำให้เครื่องเสียหายหรือบาดเจ็บได้ ถ้ามีคำถามโปรดติดต่อผู้ผลิต
2 · อุณหภูมิใช้งาน
อยู่ในช่วงเกรด ดู feed zone
ดูข้อความเต็ม
- การเดินเครื่องต่ำกว่าขีดล่างอาจทำให้โอเวอร์โหลด การใช้สูงกว่าขีดบนอาจทำให้สลายตัวและติดไฟเอง และอาจเกิดสารจากการสลายตัวด้วยความร้อนของพอลิเมอร์ ก่อนล้างตรวจว่ากระบอกอยู่ในช่วงอุณหภูมิที่เหมาะสมของเกรดที่ใช้ ตอนเริ่มเดินเครื่องหลัง sealing ตรวจว่าอุณหภูมิกระบอกอยู่ในช่วงที่กำหนด
- ตรวจว่าน้ำหล่อเย็นไหลที่ feed zone การป้อนเม็ดล้างตอนอุณหภูมิ feed zone เกิน 100°C ขึ้นไป (เกิน 50°C ขึ้นไปสำหรับ IMX) อาจทำให้หลอมและติดในคอป้อน ถ้าป้อนเม็ดไม่ลื่น ให้เริ่มหมุนสกรูช้าแล้วค่อยเพิ่ม ถ้ายังไม่หายให้ตรวจว่า feed zone หล่อเย็นพอ
3 · การค้างในกระบอก
newEX/CG ห้ามค้าง + ตาราง
ดูข้อความเต็ม
- ห้ามปล่อยให้ newEX และ CG ค้างในกระบอกช่วงเวลาใด ๆ ปฏิบัติตามเวลาพักที่อนุญาตของเกรดอื่น
- ถ้าปล่อยให้เม็ดล้างค้างในกระบอก 1 ชั่วโมงขึ้นไปเพราะหยุดล้าง ให้ปิดฮีตเตอร์หรือลดอุณหภูมิกระบอกเหลือ 150°C หรือต่ำกว่า เมื่อกลับมาเดินเครื่อง ให้ระบายเม็ดล้างด้วยรอบสกรูต่ำ
- หลังล้างด้วย newEX และ CG ต้องแทนที่ด้วยเม็ดล้างเกรดไม่ผสมกล๊าสไฟเบอร์หรือเรซินผลิตตัวต่อไป ปฏิบัติตามอุณหภูมิและเวลาห้ามพักอย่างเคร่งครัด
4 · เกรดผสมกล๊าสไฟเบอร์
screen mesh / die / sealing
ดูข้อความเต็ม
- ห้ามใช้ newEX, CG และ PX2 สำหรับ sealing (sealing คือเติมเม็ดล้างเต็มกระบอกแล้วหยุดเครื่อง)
- ถอด screen mesh (packs) ออกเมื่อล้างเครื่องอัดรีดด้วยเกรดผสมกล๊าสไฟเบอร์ ห้ามระบายเกรดผสมกล๊าสไฟเบอร์ (newEX, CG และ PX2) เข้า die เพราะอาจทำ die และ lips เสียหาย
5 · ระบายอากาศ
กันก๊าซ กันติดไฟ
ดูข้อความเต็ม
- ระบายอากาศพื้นที่ทำงานให้ดีเพราะอาจเกิดก๊าซขณะล้าง ควรติดตั้งเครื่องระบายอากาศเฉพาะจุด แนะนำให้ระบายอากาศที่เหมาะสมเพราะจะเกิดก๊าซระหว่างล้าง
- เม็ดล้างเหมือนเรซินอื่นติดไฟได้ จัดการและเก็บให้ห่างความร้อนและแหล่งติดไฟ กำจัดตามกฎหมายและข้อบังคับของประเทศและท้องถิ่น เก็บเม็ดที่หกทันทีใส่ภาชนะขยะที่เหมาะสมเพื่อกันลื่นล้มและอันตรายต่อสิ่งแวดล้อม
- ถ้าเครื่องอุดตันขณะล้าง ให้ปิดเครื่องทันทีแล้วเอาเม็ดล้างออกด้วยมือ
6 · เศษ purge
กันไหม้ แทนที่ออกให้หมด
ดูข้อความเต็ม
- จับเศษที่ล้างออกด้วยความระวังเพื่อกันไหม้ เอาวัตถุไวไฟรอบข้างออกให้หมด เศษร้อนที่ทิ้งบนกระดาษหรือในถุงกระดาษอาจติดไฟได้ ควรทำให้เย็นก่อนทิ้งเพื่อกันติดไฟ แนะนำให้ทำให้เย็นทันทีด้วยภาชนะใส่น้ำ
- ASACLEAN คือเม็ดล้าง ให้แทนที่เม็ดล้างออกจากเครื่องด้วยเรซินตัวต่อไปจนไม่ปนในผลิตภัณฑ์ ใช้เรซินตัวต่อไปปริมาณมากกว่าปริมาณเม็ดล้างที่ใช้ล้าง การเอาออกไม่หมดจะทำให้ผลิตภัณฑ์ปนเปื้อน ตรวจคุณสมบัติและลักษณะผลิตภัณฑ์ให้ถี่ถ้วนหลังแทนที่ ห้ามใช้เม็ดล้างเป็นวัตถุดิบของผลิตภัณฑ์
ตารางเวลาห้ามพัก (Residence limit)
| newEX, CG | SL, newM, UP, newUP, CP | UB, UF2 | PT | PX2, PF |
|---|---|---|---|---|
| ห้ามค้างทุกอุณหภูมิ ช่วงเวลาใด ๆ (Not applicable at any temperature) | ไม่เกิน 30 นาที ที่ 280-300°C (No longer than 30 min. at 280-300°C) | ไม่เกิน 30 นาที ที่ 280-320°C (No longer than 30 min. at 280-320°C) | ไม่เกิน 30 นาที ที่ 300-360°C (No longer than 30 min. at 300-360°C) | ที่ 370°C ขึ้นไป (No applicable at 370°C or higher) |
Residence คือหยุดเครื่องโดยเปิดฮีตเตอร์ไว้ รวมถึงช่วงเปลี่ยนอุณหภูมิเครื่องและช่วงเพิ่มอุณหภูมิเครื่องตอนกลับมาเดินหลัง sealing เกรดเก่าที่เลิกผลิตตัดออกจากตารางนี้แล้ว ตัวเลขที่เหลือคงตามต้นฉบับ
ข้อจำกัดที่ต้องรู้ก่อนล้าง
- ใช้เม็ดล้างในช่วงอุณหภูมิใช้งานที่กำหนดของแต่ละเกรด ต่ำกว่าขีดล่างเสี่ยงโอเวอร์โหลด สูงกว่าขีดบนเสี่ยงสลายตัวและติดไฟเอง
- newEX และ CG ห้ามค้างในเครื่องทุกอุณหภูมิ ช่วงเวลาใด ๆ หลังล้างต้องแทนที่ด้วยเกรดไม่ผสมกล๊าสไฟเบอร์หรือเรซินตัวต่อไป
- ห้ามใช้ newEX, CG และ PX2 สำหรับ sealing ห้ามให้ newEX ผ่าน die และห้ามระบายเกรดผสมกล๊าสไฟเบอร์เข้า die
- ถอด screen mesh ออกเมื่อใช้ newEX, CG และ PX2 เปลี่ยน screen mesh เป็นของใหม่หลังล้าง ถ้า screen mesh ตันขณะใช้เกรดอื่นให้ปรึกษาผู้ผลิต
- ถ้าอุณหภูมิ ขั้นตอน หรือการเลือกเกรดไม่เหมาะสม ไม่เพียงไม่ได้ผลดีที่สุด แต่อาจทำให้เครื่องเสียหายหรือบาดเจ็บได้
อ่านต่อจากหน้านี้
ภาพรวมการไล่ล้าง Barrel, Screw, Die และ Screen Pack พร้อมการเลือกเกรดและคำนวณปริมาณเริ่มต้น
เปิดคู่มือ → บทความ ASACLEAN สำหรับงาน ExtrusionSingle Screw, Twin Screw, Sheet, Pipe และ Film พร้อม Controlled Trial และแบบฟอร์มส่งข้อมูลให้ทีมเทคนิค
อ่านบทความ → เคสจากหน้างาน เจลดำในฟิล์มเป่า PE ใส — ทดสอบเทียบ 4 เกรดเคสจริงที่ไล่เจลดำในฟิล์มเป่าด้วยการทดสอบเทียบเกรดก่อนเลือกใช้ พร้อมป้ายที่มาและข้อจำกัดของเคส
อ่านเคส →ยังไม่แน่ใจว่าเครื่องของคุณควรเริ่มล้างจากตรงไหน
ส่งคำถามเกี่ยวกับขั้นตอน อุณหภูมิ และเกรดให้ทีมเทคนิคช่วยดู — บอกชนิดเครื่อง ชนิดเรซิน อุณหภูมิที่ใช้ และอาการที่เจอ ทีมเทคนิค CSC จะช่วยจับคู่แนวทางล้างกับเครื่องของคุณ
ช่องทางติดต่อ: อีเมล info@asaclean-thailand.com · หรือกดปุ่ม LINE ด้านบนเพื่อคุยกับทีมเทคนิค