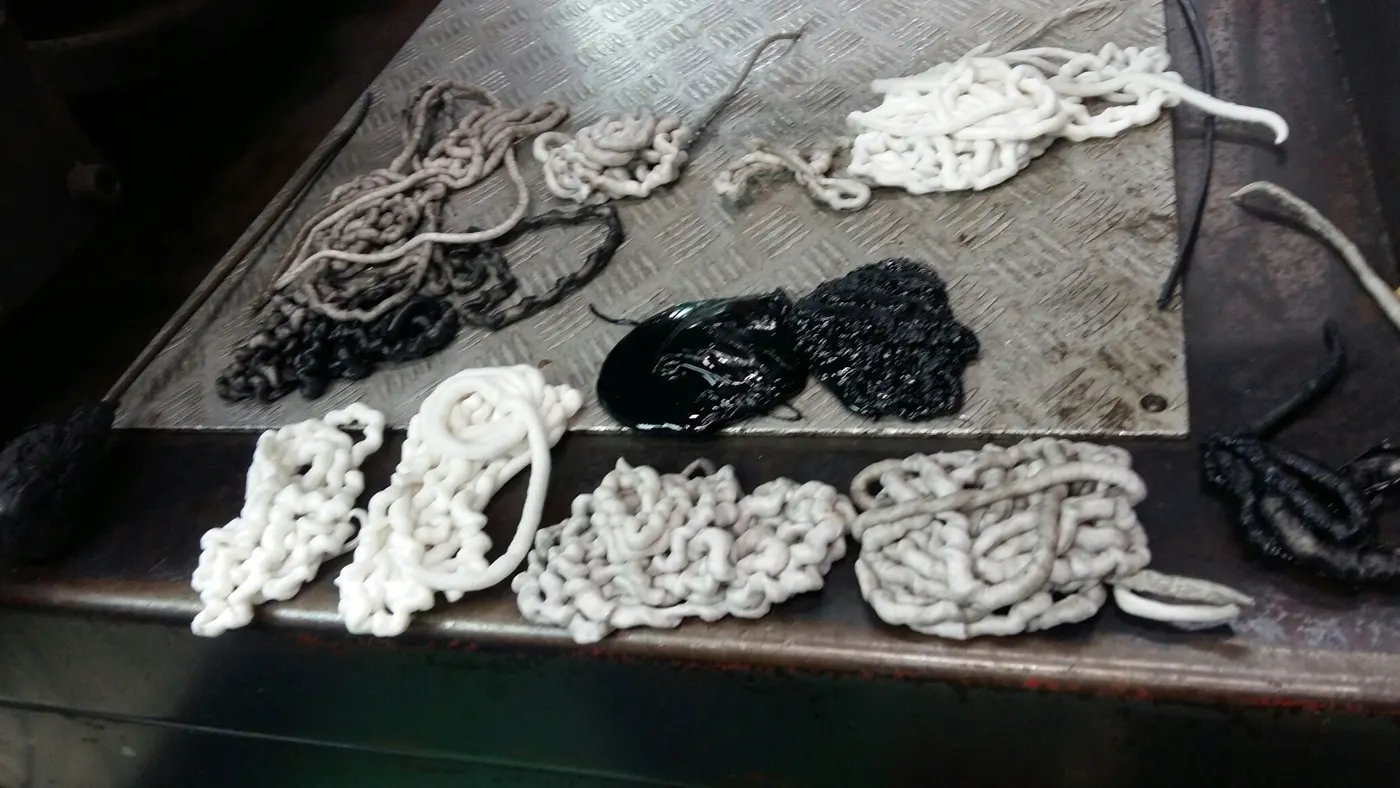
1ปัญหาในภาพเดียว
-
ภาพประกอบ
คาร์บอนสะสมในกระบอก
-
ภาพประกอบ
หลุดออกมาเป็นจุดดำในชิ้นงาน (1,000–2,000 แรกเสีย)
-
ภาพประกอบ
ต้องหยุดเครื่อง 1–2 ครั้งต่อสัปดาห์
-
ภาพประกอบ
ภาระตกกับทีมซ่อมบำรุงกลุ่มเดิมทุกครั้ง
อุปกรณ์สึกจากการถอดบ่อย งานซ่อมซ้ำกันจนแทบทำไม่ทัน
2คราบไหม้คืออะไร
- PVC ไวต่อความร้อน — ค้างในนาน อาจเสื่อมเป็นคราบดำเกาะผนังและร่องสกรู เศษคราบ มักหลุดไปกับเนื้อพลาสติกเป็นจุดดำในชิ้นงาน
- เอกสารเทคนิคของผู้ผลิต (ASACLEAN Technical Instruction) จัด PVC อยู่ในกลุ่มเรซินที่ไวต่อความร้อน และระบุว่ากลุ่มนี้ มีแนวโน้มที่จะไหม้ในช่วงเปลี่ยนอุณหภูมิขึ้นและลง
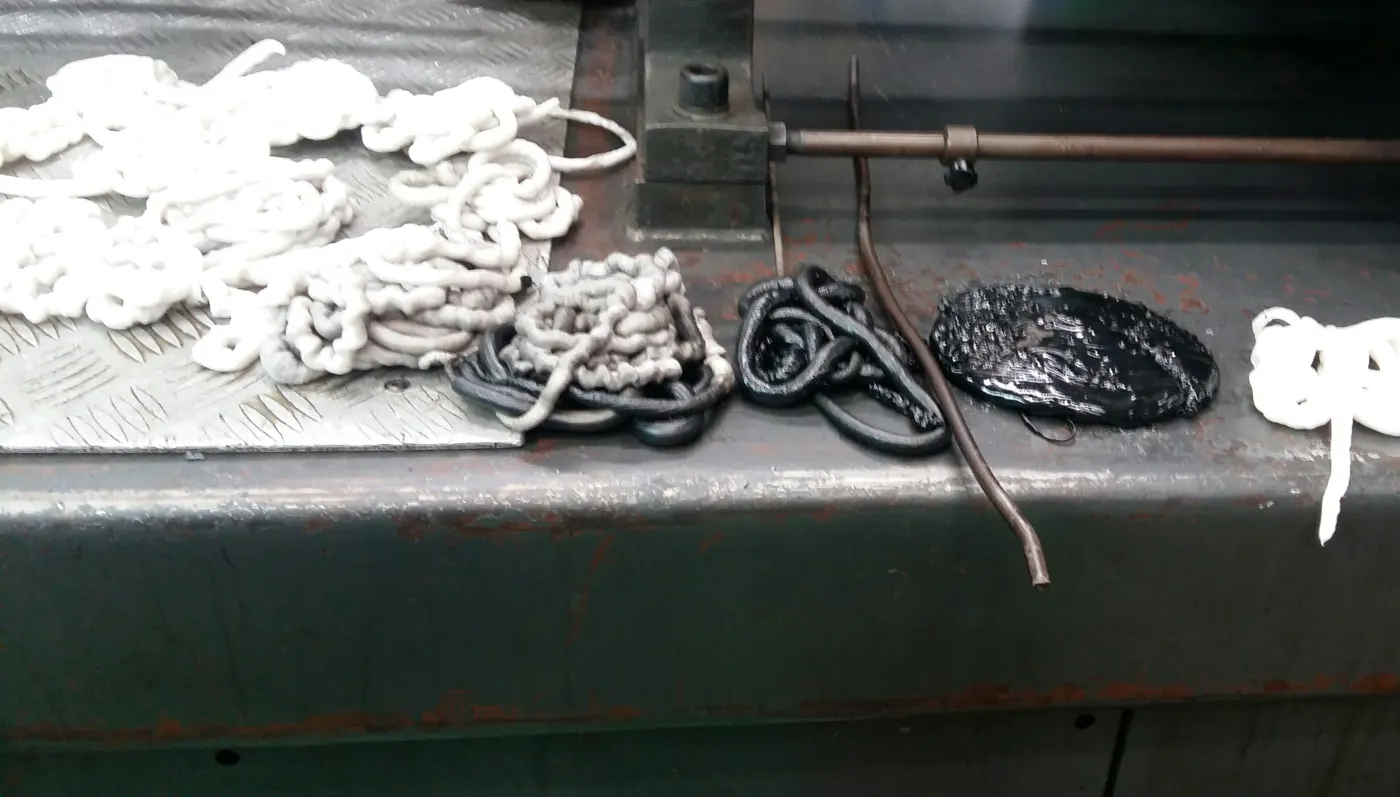
- ในเคสนี้ ทีม CSC เห็นว่าเมื่อลองปรับอุณหภูมิขึ้น คราบไหม้กลับหนักกว่าเดิม และคราบมีลักษณะเหนียวคล้าย ตังเม เกาะติดสกรู ประสบการณ์ภาคสนามของ CSC
3ทำไมงานนี้ยาก
-
งานสีดำล้วน ไม่เปลี่ยนสี
หลายคนคิดว่างานแบบนี้ไม่ต้องใช้เม็ดล้าง แต่ปัญหาจริงคือคาร์บอนสะสม ไม่ใช่สี
-
เดินเครื่องต่อเนื่อง ไม่ได้ซีล
แม้เพียง hold เครื่องไว้ ก็ยังมีคราบไหม้ออกมา — ไลน์นี้เดินต่อเนื่องเป็นส่วนใหญ่ ไม่ได้ทำการ
-
อุณหภูมิต่ำ 170 °C
เกรดที่ต้องใช้พลังทำความสะอาดสูงทำงานที่อุณหภูมินี้ไม่ได้ — ตัวเลือกจึงแคบลงเหลือน้อยมาก
-
ขึ้นอุณหภูมิเพื่อใช้เกรดอื่นไม่ได้
PVC อยู่ในกลุ่มเรซินที่ไวต่อความร้อน จึงขึ้นอุณหภูมิเพื่อใช้เกรดที่แรงกว่าไม่ได้
4เส้นทางที่เราลอง
-
ครั้งแรก
ไม่เกิน 5 กก. — ของเสียจาก shot แรกลดลง 10–20% เห็นผล แต่ยังไม่พอ
-
ปรับปริมาณ
10 กก. — ของเสียจาก shot แรกลดลง 60–70% โดยไม่ต้องถอดสกรู
-
หลังจากนั้น
ใช้เป็นรูทีน — ล้างเป็นรอบ ไม่ใช่ล้างครั้งเดียวจบ (ไลน์นี้ไม่ได้ซีล จึงต้องล้างเป็นรอบ)
บทเรียน: งานคราบหนัก “ปริมาณ” สำคัญกว่าที่คิด — เพิ่มจาก ≤5 กก. เป็น 10 กก. ผลต่างกันชัด
5ก่อน vs หลัง
| รายการ | ก่อน | หลังใช้ ASACLEAN |
|---|---|---|
| เวลาแก้ปัญหาต่อครั้ง | ถอดสกรูขูดล้าง มากกว่า 1 ชั่วโมง (+ รอเครื่องกลับมานิ่ง) | เสร็จในเวลาประมาณ 20 นาที รวมทุกขั้นตอน ไม่ต้องถอดสกรู |
| ของเสีย shot แรก | เสียทุกครั้งหลังเริ่มเดินเครื่อง 1,000–2,000 shot | ลดลง 60–70% ≈ ลดได้ 600–1,400 shot/ครั้ง |
6ทำไมลูกค้าเลือกเกรดนี้
เหตุผลไม่ใช่ราคา แต่เป็นเงื่อนไขบังคับ 3 ข้อที่เจอพร้อมกัน
-
ผลิตที่ 170 °C
ไลน์นั้นผลิตที่ 170 °C จึงเหลือเกรดที่ทดสอบได้เพียงตัวเลือกเดียว
-
ผลวันแรกชัดเจน
ผลวันแรกชัดเจนพอให้ทีมผลิตและทีมซ่อมบำรุงเห็นด้วย (ของเสียลดโดยไม่ต้องถอดสกรู)
-
เป้าหมายคือหยุดวงจรถอดสกรู
เป้าหมายของทีมหน้างานคือหยุดวงจรถอดสกรูทุกสัปดาห์ ซึ่งเป็นงานที่ทำให้คนท้อที่สุด
7ข้อจำกัด
- ผลเฉพาะเครื่อง วัสดุ และเงื่อนไขของโรงงานนี้ (PVC สีดำ · 170 °C · 350 ตัน · 10 กก.) ไม่ใช่ผลรับประกัน และไม่ใช่การจัดอันดับเกรด
- ยังไม่มีข้อมูลเปรียบเทียบระยะยาว — เคสนี้ยังไม่มีการเก็บข้อมูลเปรียบเทียบก่อน/หลังเป็นระบบต่อเนื่อง จึงไม่มีตัวเลขระยะยาวมาแสดงบนหน้านี้
- งาน PVC ต้องประเมินหน้างานก่อนเลือกเกรดทุกครั้ง — ไม่มีสูตรสำเร็จที่ยกข้ามเครื่องได้
ข้อจำกัดของข้อมูล
- ตัวเลขผลลัพธ์มาจากข้อมูลหน้างาน CSC
- และผลจากการรายงานของลูกค้าในวันติดตาม (ป้ายที่มากำกับทุกตัวเลขบนหน้านี้)
- ข้อเท็จจริงเรื่อง PVC อ้างจากเอกสารเทคนิคของผู้ผลิตเฉพาะ 2 เรื่อง
- เรื่องที่อ้างคือ กลุ่มเรซินไวความร้อน และการไหม้ช่วงเปลี่ยนอุณหภูมิ
- เรื่องอื่นเป็นประสบการณ์ภาคสนามของ CSC จากเคสนี้
8ส่งข้อมูลก่อนคุยกับทีมเทคนิค CSC
หลายโรงงานบอกเราว่าปัญหาแบบนี้เม็ดล้างช่วยไม่ได้ — ให้เราลองพิสูจน์ที่เครื่องของคุณ
เราประเมินก่อนเสนอ:
- ชนิด PVC และสารเติมแต่ง
- อุณหภูมิที่ผลิตได้จริง
- ชนิดเครื่องและสกรู
- ลักษณะคราบ (ไหม้/ติดแน่น)
- เกณฑ์ความสะอาดที่ยอมรับ
เพิ่มเติม: ปริมาณที่เครื่องรับได้
ขอประเมินการทดสอบกับเครื่องของคุณ
ส่งข้อมูลวัสดุ อุณหภูมิ ชนิดเครื่อง และลักษณะคราบที่เจอ ทีมเทคนิค CSC จะช่วยวางแนวทางทดสอบและเกณฑ์วัดผลให้
9คำศัพท์ที่ควรรู้
คำที่ใช้บ่อยในหน้านี้ — แตะหรือชี้ที่คำในเนื้อเรื่องเพื่อดูคำอธิบายสั้น ๆ
- shot การยิงพลาสติกเข้าแม่พิมพ์หนึ่งครั้ง — นับเป็นหนึ่งชิ้นงานหรือหนึ่งรอบผลิต
- เม็ดล้าง เม็ดพลาสติกพิเศษที่ฉีดผ่านเครื่องเพื่อดันคราบและเรซินเดิมออก
- ถอดสกรู การถอดสกรูออกจากกระบอกเพื่อขูดคราบด้วยมือ — งานหนัก ต้องรื้อและประกอบกลับ
- ซีล (sealing) ใส่เม็ดล้างค้างไว้ในกระบอกก่อนหยุดเครื่อง กันคราบเกิดระหว่างพัก
คำอื่นที่ใช้ในหน้านี้:
purge / ล้างเครื่อง — การดันเนื้อพลาสติกเดิมออกจากกระบอกด้วยเม็ดล้าง จนเนื้อในกระบอกสะอาดพอจะเดินงานต่อ
กระบอกฉีด — ท่อเหล็กที่สกรูหมุนอยู่ข้างใน เป็นที่หลอมและอัดพลาสติกก่อนฉีดเข้าแม่พิมพ์
hot runner — ทางวิ่งร้อนในแม่พิมพ์ที่อุ่นพลาสติกไว้ไม่ให้แข็งตัวในทางวิ่ง
อ่านรายละเอียดเต็ม (เงื่อนไขงาน · เกณฑ์เลือกเกรด · จับคู่ตัวเลขกับป้ายที่มา)
ปัญหาของลูกค้า (รายละเอียด)
โรงงานฉีดชิ้นส่วนยานยนต์แห่งหนึ่งฉีดชิ้นงาน PVC สีดำ บนเครื่องฉีด 350 ตัน ที่อุณหภูมิผลิต 170 °C ตัวปัญหาไม่ใช่เรื่องสี แต่เป็น คราบไหม้และคาร์บอนสะสม ที่เกิดขึ้นเร็วมาก ข้อมูลหน้างาน CSC / ผลจากการรายงานของลูกค้าในวันติดตาม
- ชิ้นงาน 1,000–2,000 shot แรก เสียทุกครั้งหลังเริ่มเดินเครื่อง ข้อมูลหน้างาน CSC / ผลจากการรายงานของลูกค้าในวันติดตาม
- ต้อง ถอดสกรูขูดล้าง 1–2 ครั้งต่อสัปดาห์ — แต่ละครั้งเครื่องหยุดมากกว่า 1 ชั่วโมง และยังต้องรอให้การเดินเครื่องกลับมานิ่งอีก 1–2 ครั้ง/สัปดาห์: ข้อมูลหน้างาน CSC / ผลจากการรายงานของลูกค้าในวันติดตาม เวลาหยุดเครื่องต่อครั้ง: ข้อมูลหน้างาน CSC
- ภาระตกอยู่กับทีมซ่อมบำรุงกลุ่มเดิมทุกครั้ง อุปกรณ์สึกจากการถอดบ่อย งานซ่อมซ้ำกันจนแทบทำไม่ทัน
- ในช่วงที่โรงงานขาดคน ขาดช่าง และงานล้นมือ งานนี้ทำให้ช่างท้อและไม่อยากทำต่อ
เงื่อนไขที่ทำให้งานนี้ยาก
- งานสีดำล้วน ไม่มีการเปลี่ยนสี — หลายคนคิดว่างานแบบนี้ไม่ต้องใช้เม็ดล้าง แต่ปัญหาจริงคือคาร์บอนสะสม ไม่ใช่สี
- เดินเครื่องต่อเนื่องเป็นส่วนใหญ่ ไม่ได้ทำการซีล (sealing) — แม้เพียง hold เครื่องไว้ ก็ยังมีคราบไหม้ออกมา
- อุณหภูมิผลิตต่ำ — เกรดที่ต้องใช้พลังทำความสะอาดสูงทำงานที่ 170 °C ไม่ได้ ตัวเลือกจึงแคบลงเหลือน้อยมาก 170 °C: ข้อมูลหน้างาน CSC / ผลจากการรายงานของลูกค้าในวันติดตาม
- ขึ้นอุณหภูมิเพื่อใช้เกรดอื่นไม่ได้ — PVC อยู่ในกลุ่มเรซินที่ไวต่อความร้อน (กลุ่มเดียวกับ FR-ABS · TPU · m-PPE · PA66/GF · PPS · อะโรมาติก PA) และเอกสารเทคนิคของผู้ผลิตระบุว่าเรซินกลุ่มนี้ มีแนวโน้มที่จะไหม้ในช่วงเปลี่ยนอุณหภูมิขึ้นและลง
สิ่งที่ทีม CSC เห็นจากเคสนี้: เมื่อลองปรับอุณหภูมิขึ้น คราบไหม้กลับหนักกว่าเดิม และคราบมีลักษณะเหนียวคล้ายตังเม เกาะติดสกรู
การทดลอง 2 ระดับปริมาณ
ทีม CSC เข้าไปทดสอบที่เครื่องของลูกค้า และไล่ปรับปริมาณเม็ดล้างเป็น 2 ระดับ โดยวัดผลที่เรื่องเดียวกันทั้ง 2 ครั้ง คือจำนวนชิ้นงานเสียในช่วงเริ่มเดินเครื่อง
| ครั้งที่ลอง | ปริมาณเม็ดล้าง | ผลที่วัดได้ (พร้อมป้ายที่มา) |
|---|---|---|
| ครั้งแรก | ไม่เกิน 5 กก. | ของเสียจาก shot แรกลดลง 10–20% — เห็นผล แต่ยังไม่พอ 5 กก. · 10–20%: ผลจากการรายงานของลูกค้าในวันติดตาม |
| ปรับปริมาณ | 10 กก. | ของเสียจาก shot แรกลดลง 60–70% โดยไม่ต้องถอดสกรู 10 กก. · 60–70%: ผลจากการรายงานของลูกค้าในวันติดตาม |
เพิ่มปริมาณจากไม่เกิน 5 กก. เป็น 10 กก. (เพิ่มขึ้น 2 เท่า) ผลที่ได้ต่างกันชัดเจน ตัวเลขทั้งสองระดับมาจากผลจากการรายงานของลูกค้าในวันติดตาม ไม่ใช่การวัดของเราเอง
เกณฑ์เลือกเกรด
หัวข้อนี้คือเกณฑ์ที่ใช้ตัดสินใจจริงในเคสนี้ พร้อมระบุว่าข้อมูลแต่ละข้อมาจากใคร — ทีมหน้างานของลูกค้า หรือทีมเทคนิคของ CSC
- อุณหภูมิผลิตจริง 170 °C — เป็นเกณฑ์ที่ตัดตัวเลือกเกรดลงเหลือน้อยที่สุด เพราะต้องทำงานที่อุณหภูมิต่ำ ทีมหน้างาน 170 °C: ข้อมูลหน้างาน CSC / ผลจากการรายงานของลูกค้าในวันติดตาม
- ชนิดเรซินและสิ่งที่ผสม — PVC สีดำ ไม่มีสารเติมแต่งที่ต้องเลี่ยงเป็นพิเศษ ทีมหน้างาน
- ชนิดเครื่อง — เครื่องฉีด 350 ตัน (รายละเอียด ไม่ได้บันทึกไว้ในเคสนี้) ทีมหน้างานCSC 350 ตัน: ข้อมูลหน้างาน CSC / ผลจากการรายงานของลูกค้าในวันติดตาม
- ลักษณะปัญหา — คราบไหม้และคาร์บอนสะสม ไม่ใช่การเปลี่ยนสี ทีมหน้างาน
- ข้อจำกัดของโรงงาน — ขึ้นอุณหภูมิเพื่อใช้เกรดที่แรงกว่าไม่ได้ ทีมหน้างาน
- ขนาดเครื่องกับปริมาณเม็ดล้างที่ต้องใช้ — ไล่ปรับจากไม่เกิน 5 กก. จนเจอ 10 กก. ที่ให้ผลชัด CSC 5 กก. · 10 กก.: ข้อมูลหน้างาน CSC / ผลจากการรายงานของลูกค้าในวันติดตาม
- การปิดเครื่อง / sealing — ไลน์นี้เดินต่อเนื่องเป็นส่วนใหญ่ ไม่ได้ทำการซีล จึงต้องวางแผนล้างเป็นรอบ CSC
ด้วยเงื่อนไขอุณหภูมิ 170 °C ของไลน์นั้น เหลือเพียงตัวเลือกเดียวที่ทดสอบได้ — เกรดที่ทีม CSC เลือกให้ลูกค้าในเคสนี้ (กันยายน 2018) คือ ASACLEAN New E
ผลวันแรก (รายละเอียด)
- ของเสียจาก shot แรก ลดลง 60–70% ที่ปริมาณเม็ดล้าง 10 กก. 60–70%: ผลจากการรายงานของลูกค้าในวันติดตาม
- คิดเป็นการลดได้ 600–1,400 shot ต่อการล้าง 1 ครั้ง — ค่าคำนวณจากตัวเลขข้างบน (จากช่วง 1,000–2,000 shot แรกที่เสียทุกครั้ง)
- เวลาล้าง ประมาณ 20 นาที รวมทุกขั้นตอน เทียบกับการหยุดเครื่องถอดสกรูที่ใช้ มากกว่า 1 ชั่วโมง และไม่ต้องถอดสกรู เวลาล้าง · เวลาถอดสกรู: ข้อมูลหน้างาน CSC
- ทีมผลิตเห็นผลชัดเจนทั้งที่ยังไม่ต้องถอดสกรู · ทีมซ่อมบำรุงไม่ต้องเวียนถอดสกรูขูดล้างแบบเดิม และมีเวลาไปทำงานอื่น · ฝ่ายจัดซื้อเห็นค่าเม็ดล้างในใบแจ้งหนี้ทันที
หลังใช้เป็นรูทีน
ไลน์นี้เดินเครื่องต่อเนื่องเป็นส่วนใหญ่และไม่ได้ทำการซีล (sealing) — แม้เพียง hold เครื่องไว้ ก็ยังมีคราบไหม้ออกมา จึงต้องใช้เม็ดล้างเป็นรอบ ไม่ใช่ล้างครั้งเดียวจบ
ทีม CSC ติดตามผลกับลูกค้าโดยใช้รายการข้อมูลชุดเดียวกับวันทดสอบ (ลูกค้าเก็บข้อมูลและรายงานกลับ) — ระดับผลที่ยืนยันได้คือผลของวันทดสอบและการรายงานในวันติดตาม เคสนี้ยังไม่มีการเก็บข้อมูลเปรียบเทียบก่อน/หลังเป็นระบบต่อเนื่อง จึงไม่มีตัวเลขระยะยาวมาแสดงบนหน้านี้
สิ่งที่เราแนะนำสำหรับงานแบบนี้: ตั้งเกณฑ์วัดไว้ก่อนทดสอบครั้งถัดไป — ของเสียใน shot แรก · เวลาหยุดเครื่องรวม · ปริมาณเม็ดล้างที่ใช้จริง · เกณฑ์ความสะอาดที่ QA ยอมรับ เพื่อให้เทียบผลข้ามครั้งได้ด้วยหน่วยเดียวกัน