จุดดำงานฉีดพลาสติก: ดูอาการก่อน แล้วค่อยเลือกวิธีแก้
จุดดำคือคราบคาร์บอนที่เกิดขึ้นในกระบอกสกรู แล้วหลุดออกมาปนกับเรซินใหม่ — อาการที่เห็นในชิ้นงานเป็นคนละแบบกัน แต่ละแบบมีทางตรวจคนละทาง
หน้านี้ไม่ใช่บทความยาว: เลือกอาการที่ตรงกับงานของคุณ แล้วไปต่อที่เครื่องมือหรือหน้าที่ตอบเรื่องนั้นได้เลย
จุดดำของคุณแบบไหน?
เลือกใบที่ใกล้กับงานของคุณมากที่สุด — แต่ละใบพาไปหน้าที่ตอบเรื่องนั้นโดยตรง ไม่ต้องอ่านยาว
จุดดำออกตำแหน่งเดิมทุกช็อต
คราบค้างอยู่ที่จุดเดียวในเส้นทางไหล ทำให้จุดโผล่ที่พิกัดเดิมซ้ำ ๆ ไม่ขยับ
วิเคราะห์ตำแหน่งจุดดำ →จุดดำสุ่มกระจายทั่วชิ้นงาน
จุดโผล่ไม่ซ้ำตำแหน่ง สาเหตุอาจมาจากหลายกลุ่มพร้อมกัน จึงต้องไล่ทีละข้อ
อ่านสาเหตุและวิธีไล่ตรวจ →คราบไหม้กะเทาะหลุดเป็นเกล็ด
คราบที่เกาะผนังจนหนาแล้วหลุดออกมาเป็นเกล็ด ปนไปกับเนื้อพลาสติกในเส้นที่ไหลออก
ดูภาพจำลองการล้างในกระบอก →จุดดำโผล่หลังหยุดเครื่องหรือค้างคืน
เรซินที่ค้างในกระบอกเสื่อมสภาพต่อระหว่างหยุด พอกลับมาเดินเครื่องก็เจอจุดดำ
ดูแนวทางล้างและปิดผนึกก่อนหยุด →จุดดำหรือสีเพี้ยนหลังเปลี่ยนสี/เปลี่ยนวัสดุ
เรซินหรือสีเดิมที่ยังค้างในทางไหลปนออกมากับงานใหม่เป็นจุดดำหรือริ้วสี
อ่านสาเหตุและวิธีแก้ →ชิ้นส่วน EV / งานกล๊าสไฟเบอร์
กล๊าสไฟเบอร์ติดตามร่องเกลียวและแหวนกันย้อน แล้วพาเรซินเก่าให้ค้างนานขึ้น
ดูแนวทางสำหรับวัสดุงาน EV →อาการทั้งหมดข้างบนสรุปจากหน้าของเราเอง 4 หน้า (ลิงก์อยู่ในใบแต่ละใบ) — ไม่ได้เพิ่มอาการที่ไม่มีในต้นทาง
จุดต้องสงสัย ≠ จุดยืนยัน
คราบในกระบอกมักเกาะที่จุดเดิมซ้ำ ๆ — จุดเหล่านี้คือ “จุดต้องสงสัย” ที่ควรตรวจก่อนเปลี่ยนเกรด ไม่ใช่ข้อสรุปว่าต้นเหตุอยู่ที่นั่น
- Nozzle Tip · ปลายหัวฉีด — เรซินค้างในจุดที่เนื้อไหลช้าและไหม้สะสม
- Check Ring · แหวนกันย้อน — ช่องในแหวนสะสมคราบและเศษกล๊าสไฟเบอร์
- Barrel Wall · ผนังกระบอก — เรซินที่ติดผนังค้างนานจนเสื่อมสภาพ
- Screw Root · ร่องเกลียวรากสกรู — ร่องลึกที่คราบและเศษวัสดุหลุดออกมาเป็นจุดดำ
บริเวณที่แรงเฉือนจากการหมุนสกรูเข้าไม่ถึงเรียกกันว่า Hang-up Area เช่น มุมเกลียวสกรู (Screw Flight) หลังหัวสกรู (Behind Tip) Check Valve และ Nozzle Land — ที่มาบทความเดิม
ยืนยันด้วยการตรวจหน้างาน ไม่ใช่ด้วยการเดา
จุดต้องสงสัย 4 ตำแหน่งนี้ชี้ว่า “ควรไปตรวจตรงไหนก่อน” — ยังไม่ใช่ข้อสรุป
การยืนยันทำที่เครื่องจริง เช่น ถอด Nozzle และ Adapter ส่องด้วย Borescope
ตรวจร่วมด้วย: Dryer · Hot Runner · ชิ้นส่วนสึกหรอ
ไม่แน่ใจว่าอาการที่เจอตรงกับสาเหตุไหน? ลอง แบบจำลอง 3D จัดลำดับสาเหตุก่อน
เรื่องเกรดค่อยไปดูที่ หน้าเลือกเกรด พร้อมเงื่อนไขของเครื่องคุณ
3 ทางไปต่อ — เลือกตามสิ่งที่คุณต้องรู้ตอนนี้
สาเหตุและวิธีแก้คราบคาร์บอน
เจาะกลไก Thermal Degradation และ Dead Spot — ทำไมเรซินค้างถึงกลายเป็นคราบ แล้วหลุดเป็นจุดดำ
อ่านบทความ → ทางที่ 2 · ดูกลไก ภาพประกอบภาพจำลองการล้างในกระบอก
เลือกโหมดเติมเนื้อ ฉีด และล้างด้วยการหมุนสกรู แล้วดูการเคลื่อนของวัสดุและคราบในกระบอกทีละขั้น
เปิดตัวจำลอง → ทางที่ 3 · เคสจริง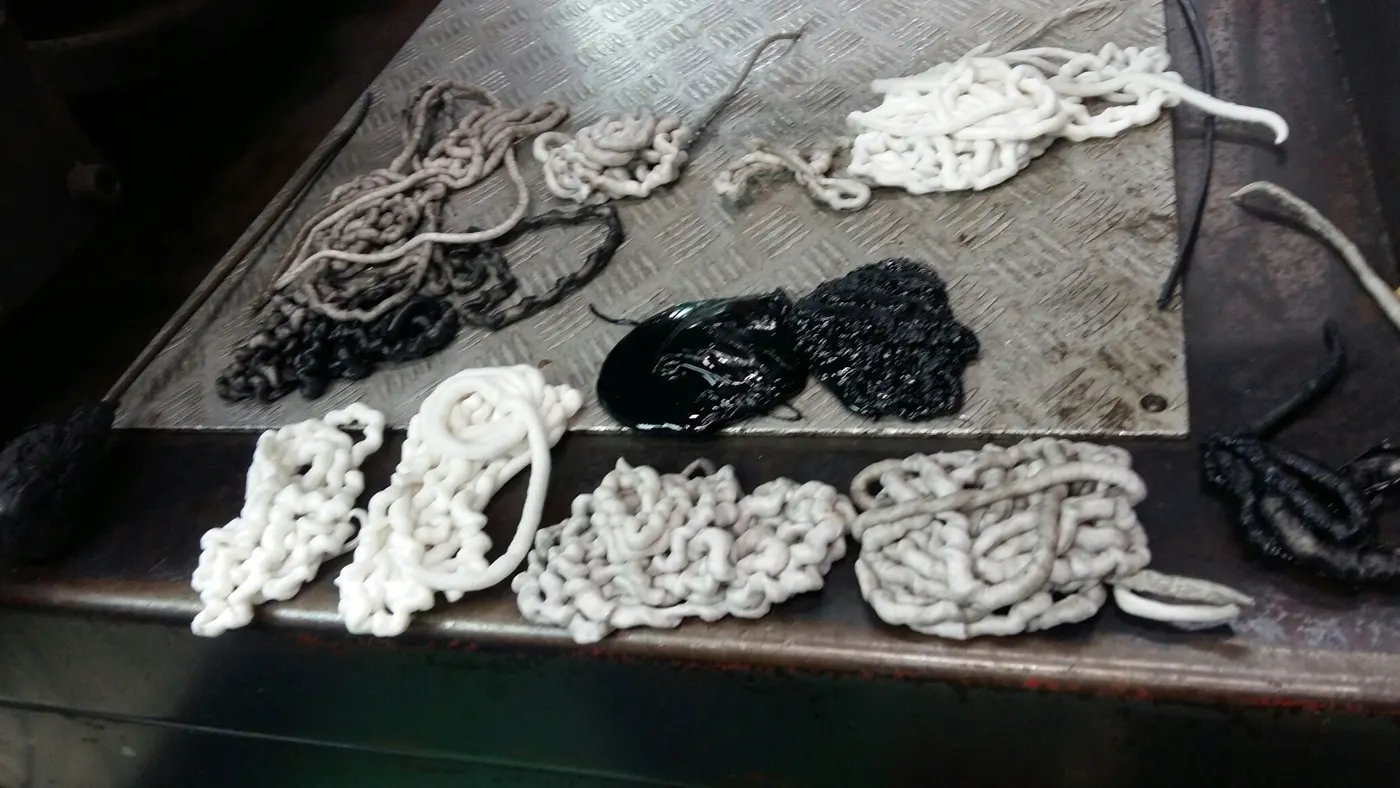 ภาพถ่ายหน้างาน · ไม่ระบุโรงงาน
เคสคราบไหม้ PVC ที่ต้องถอดสกรูซ้ำ ๆ
คาร์บอนสะสมในกระบอกเร็วจนต้องถอดสกรูขูดล้างบ่อย — ทีม CSC ลงมือทดสอบกับเครื่องจริงจนล้างเสร็จได้โดยไม่ต้องถอดสกรู
อ่านเคสเต็ม →ภาพถ่ายในใบที่ 3 เป็นภาพจากหน้าเคสของเราเอง (เส้นที่ไล่ออกจากกระบอกระหว่างล้าง: ช่วงแรกมีคราบดำปน ค่อย ๆ เป็นสีเทา จนออกมาเป็นสีขาว) · หน้านี้ไม่มีภาพสร้างด้วย AI
ส่งข้อมูลให้ทีมเทคนิค — 5 อย่างที่ช่วยให้ประเมินได้เร็ว
เราไม่ฟันธงจากคำว่า “มีจุดดำ” อย่างเดียว ข้อมูลต่อไปนี้ทำให้ทีมเทคนิค CSC จับคู่แนวทางล้างกับเครื่องของคุณได้ตรงขึ้น
- เรซินและสีที่ใช้ชนิดเรซิน สี และตัวเติมที่ผสมอยู่
- อุณหภูมิที่ผลิตได้จริงอุณหภูมิที่ตั้งและอุณหภูมิที่เครื่องทำได้จริง
- ชนิดเครื่องและสกรูขนาดเครื่อง ชนิดสกรู และมี Hot Runner หรือไม่
- ภาพจุดดำหรือลักษณะคราบภาพชิ้นงานที่เจอจุดดำ หรือภาพก้อนที่ไล่ออกมาระหว่างล้าง
- ความถี่ที่เกิดเจอบ่อยแค่ไหน และเจอกี่ชิ้นต่อจำนวนชิ้นงานเดียวกัน
- เกณฑ์ความสะอาดที่ยอมรับเกณฑ์ของลูกค้าหรือ drawing ที่ใช้ตัดสินว่าชิ้นงานผ่าน
การบันทึกจำนวนหรือพื้นที่จุดดำต่อจำนวนชิ้นงานเดียวกันก่อนและหลังทดลอง เป็นวิธีประเมินผลที่บทความเดิมแนะนำ — ตัวเลขของคุณเองจะบอกได้ชัดกว่าคำอธิบาย
คำถามที่พบบ่อยเรื่องจุดดำในงานฉีดพลาสติก
จุดดำในงานฉีดพลาสติกเกิดจากอะไร?
ทำไมฉีดเรซินใหม่ทับแล้วยังเจอจุดดำ?
ASACLEAN กัดสกรูหรือไม่?
ควรทำ Routine Purging บ่อยแค่ไหน?
ทุกคำตอบในหน้านี้ยกมาจากบทความ คราบคาร์บอนและ Black Specks โดยไม่เพิ่มคำอ้างใหม่ · ภาพทุกภาพในหน้านี้เป็นภาพวาดลายเส้นเพื่ออธิบาย หรือภาพถ่ายจากเคสของเราเอง
ยังไม่แน่ใจว่าจุดดำมาจากไหน — เริ่มจากดูอาการก่อน แล้วค่อยเลือกวิธีแก้
บอกเรซิน อุณหภูมิ ชนิดเครื่อง และลักษณะจุดดำที่เจอ ทีมเทคนิค CSC จะช่วยจัดลำดับสาเหตุที่เป็นไปได้และวางแนวทางตรวจยืนยันหน้างาน
เห็นอาการก่อน
เลือกอาการที่ตรงกับงาน แล้วไปหน้าที่ตอบเรื่องนั้น ไม่ต้องอ่านยาว
ยืนยันที่เครื่องจริง
จุดต้องสงสัยชี้ตำแหน่งที่ควรตรวจ — ข้อสรุปมาจากการตรวจหน้างาน
ดูเคสที่ใกล้เคียง
เคสจริงจากหน้างานพร้อมป้ายที่มาและข้อจำกัดของแต่ละเคส
ช่องทางติดต่อ: อีเมล info@asaclean-thailand.com · LINE https://lin.ee/uYh18ag · โทร 083-5907389 · 063-2149268