193 kg
รถยนต์เฉลี่ยมีพลาสติกและพอลิเมอร์คอมโพสิตเกือบ 10% ของน้ำหนักรถ
รถยนต์เฉลี่ยในอเมริกาเหนือ (ปี 2023) มีพลาสติกและพอลิเมอร์คอมโพสิตราว 193 kg (426 lb) ≈ เกือบ 10% ของน้ำหนักรถ — ตัวเลขนี้เป็นค่าเฉลี่ยของรถยนต์ทั่วไป ไม่ได้แยกเป็น ICE หรือ BEV
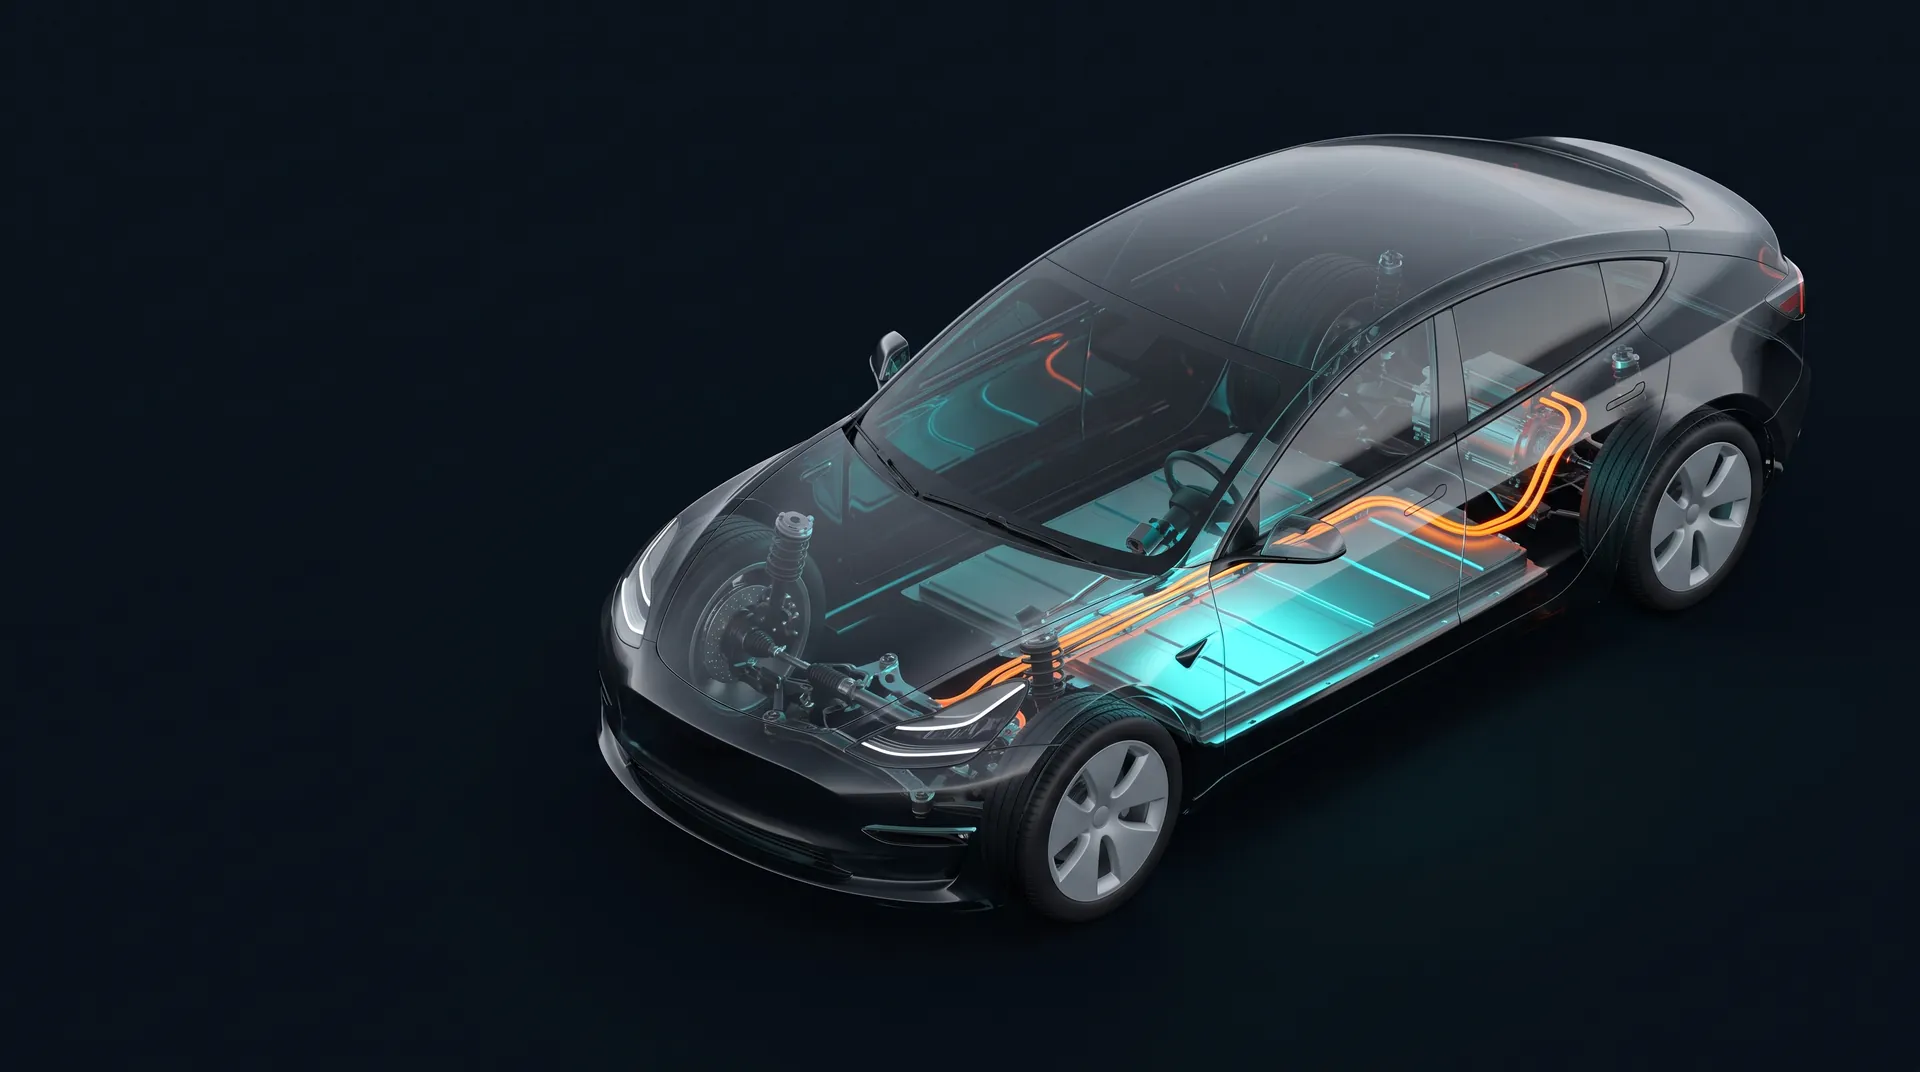 ภาพประกอบ (Illustrative)
PA66 GF, PBT GF, PPS, PC — วัสดุเหล่านี้ทำให้ชิ้นส่วน EV แข็งแรงและทนร้อน แต่อาจทิ้งคราบตกค้างในเครื่องได้เมื่อมีเรซินค้างหรือสภาวะการผลิตไม่เหมาะสม
ข้อกำหนดจุดดำขึ้นกับ drawing / control plan และข้อกำหนดของลูกค้าแต่ละราย และเม็ดวิศวกรรมทุกกิโลที่ทิ้งเป็นของเสียคือต้นทุนที่เสียไปโดยตรง ทีมเทคนิค CSC ช่วยคุณเลือกเกรดเม็ดล้างให้ตรงวัสดุและอุณหภูมิ จากข้อมูลผู้ผลิต Asahi Kasei
วัสดุที่ใช้ในรถยนต์และ EV แตกต่างกันตามระบบและชิ้นส่วน — ตัวเลขด้านล่างเป็นค่าเฉลี่ยรวมของรถยนต์ จึงไม่ได้บอกปริมาณวัสดุของแต่ละระบบหรือชิ้นส่วน
193 kg
รถยนต์เฉลี่ยในอเมริกาเหนือ (ปี 2023) มีพลาสติกและพอลิเมอร์คอมโพสิตราว 193 kg (426 lb) ≈ เกือบ 10% ของน้ำหนักรถ — ตัวเลขนี้เป็นค่าเฉลี่ยของรถยนต์ทั่วไป ไม่ได้แยกเป็น ICE หรือ BEV
+45%
EV ขนาดกลาง “มีแนวโน้ม” (is likely to contain) จะมีพลาสติกและพอลิเมอร์คอมโพสิต (plastics and polymer composites) มากกว่ารถเครื่องยนต์ขนาดใกล้กันราว 45% — เป็นแนวโน้มตามแหล่ง ยังไม่ใช่ค่าที่รับประกันได้กับรถทุกรุ่น
ที่มา: American Chemistry Council / America's Plastic Makers — Chemistry and Automobiles: Driving the Future (2024) · https://plasticmakers.org/wp-content/uploads/2023/02/Chemistry-and-Automobiles-2024.pdf
เลือกเม็ดล้างจากวัสดุและอุณหภูมิที่คุณฉีดจริง ไม่ใช่จากชื่อชิ้นส่วน
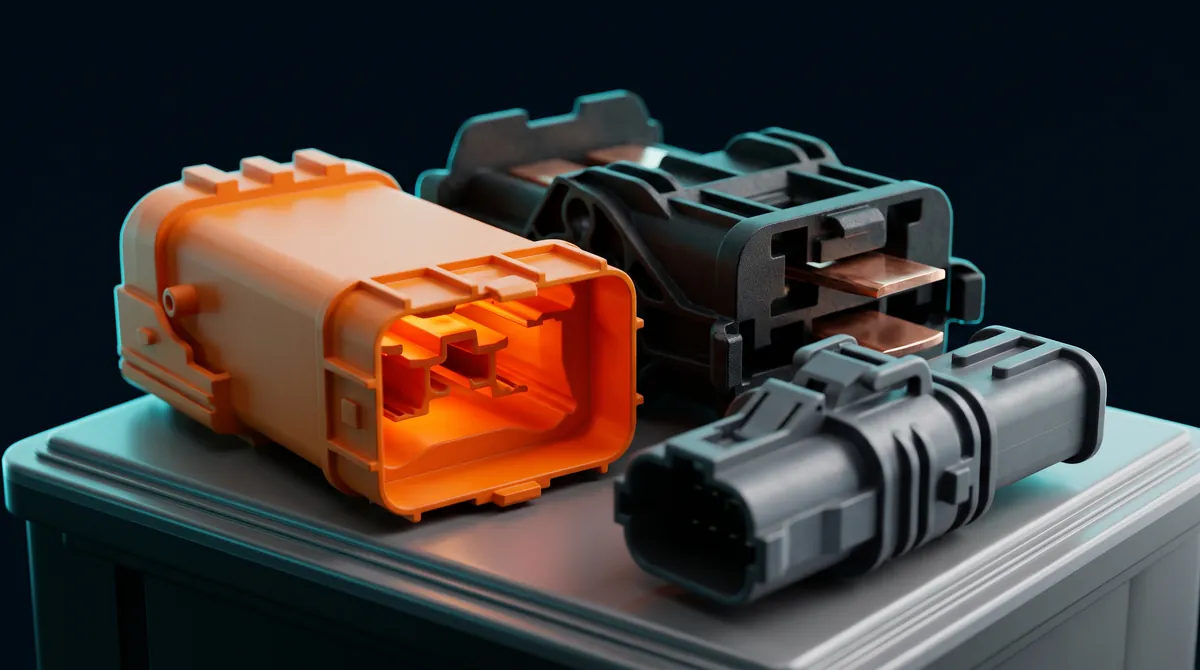 ภาพประกอบ (Illustrative)
ตัวอย่างวัสดุและชิ้นส่วนที่ผู้ผลิตระบุ: HV connector — PA / PBT (BASF · Celanese) · Busbar — PPS / PA / LCP / PBT (Celanese, EVS36 2023) · Busbar holder และ module housing — PA / PBT (BASF)
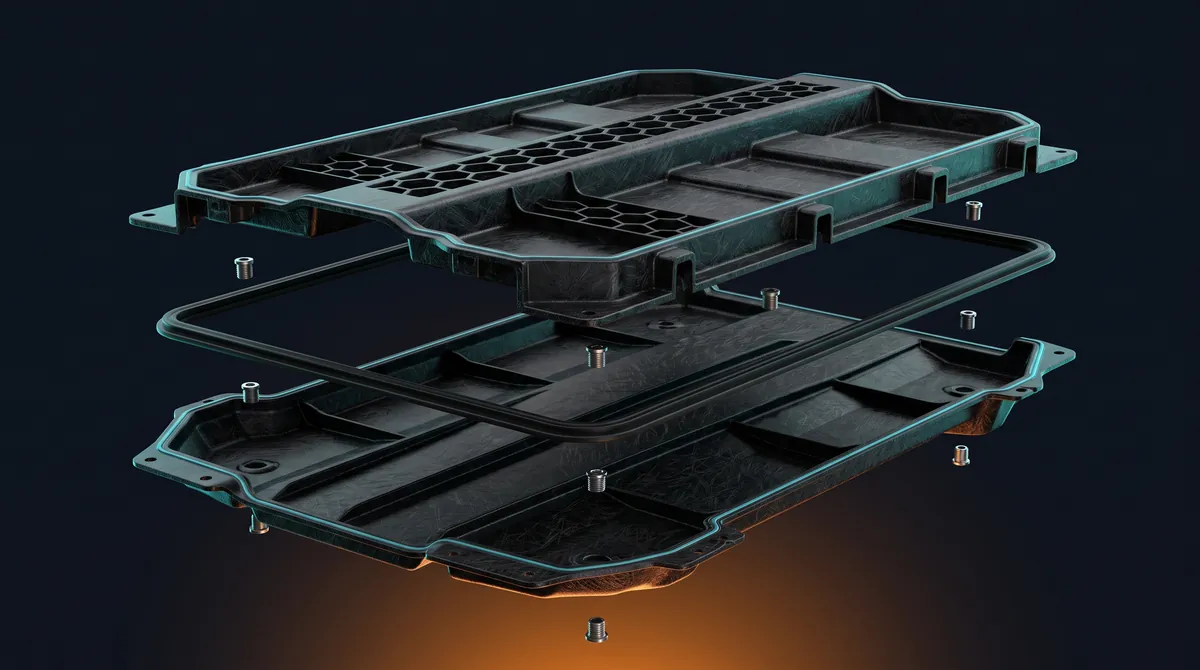 ภาพประกอบ (Illustrative)
ตัวอย่างวัสดุและชิ้นส่วนที่ผู้ผลิตระบุ: battery tray — LGF-PP (SABIC STAMAX™ FR 30YH570) เป็นตัวอย่าง/ต้นแบบ (prototype) จากงาน K2022 ไม่ใช่วัสดุมาตรฐานของ EV ทุกคัน · underbody — GF-PP organosheet / PP-GF30 sandwich (Profol · SPE Automotive 2023)
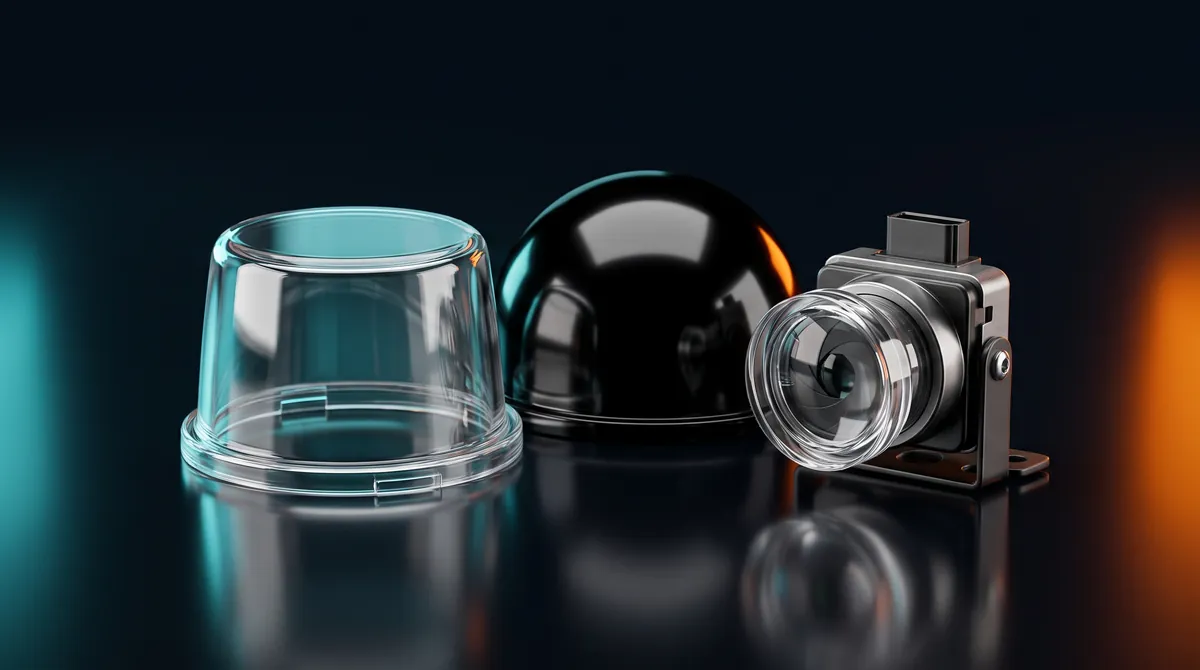 ภาพประกอบ (Illustrative)
ตัวอย่างวัสดุและชิ้นส่วนที่ผู้ผลิตระบุ: radar radome — PC / PBT / PPS (Asahi Kasei Engineering Plastics) · LiDAR cover และเลนส์กล้อง — PC (Covestro Makrolon® AG PC + Makrofol® film, 2023) · PEI optical grade (SABIC ULTEM®)
ถ้าลูกค้าถามถึงงานเลนส์ที่ทำจากวัสดุอื่น ให้ใช้ปุ่ม ปรึกษาทีมเทคนิค ไม่จับคู่เกรดเอง
เรซินเสื่อมสภาพที่ค้างใน dead spot กลายเป็นคาร์บอน แล้วหลุดออกมากับชิ้นงาน · จุดที่ต้องสงสัย: ปลายหัวฉีด, Check Ring, ร่องเกลียว, ผนังกระบอก
อุณหภูมิหรือเวลาค้างในกระบอกเกินที่เรซินรับได้ · วัสดุค้างใน Nozzle และ Hot Runner
กล๊าสไฟเบอร์จาก PA66 GF / PBT GF ติดตามร่องเกลียว Check Ring และปลายหัวฉีด พาเรซินเก่าให้ค้างนานขึ้น
การตัดสินว่าชิ้นงานผ่านหรือไม่ผ่านให้ยึด drawing / appearance master / control plan / ข้อกำหนดเฉพาะของลูกค้า (customer-specific requirements) เป็นเกณฑ์
IATF 16949 เป็นระบบบริหารคุณภาพ ไม่ได้กำหนดเกณฑ์จำนวนหรือขนาดของจุดดำ — จึงไม่มีเกณฑ์กลางว่า “กี่จุดจึงไม่ผ่าน” ต้องดูที่ข้อกำหนดของลูกค้าแต่ละราย
กล๊าสไฟเบอร์เองไม่ไหม้ — กล๊าสไฟเบอร์เป็นอนินทรีย์ ส่วนที่กลายเป็นคาร์บอนคือ เรซิน PA66 ที่ค้างอยู่ในจุดอับซึ่งกล๊าสไฟเบอร์ช่วยให้คราบเกาะแน่นขึ้น เมื่อค้างนานที่อุณหภูมิสูง เรซินส่วนนั้นเสื่อมสภาพเป็นคาร์บอนแล้วหลุดออกมาเป็นจุดดำ
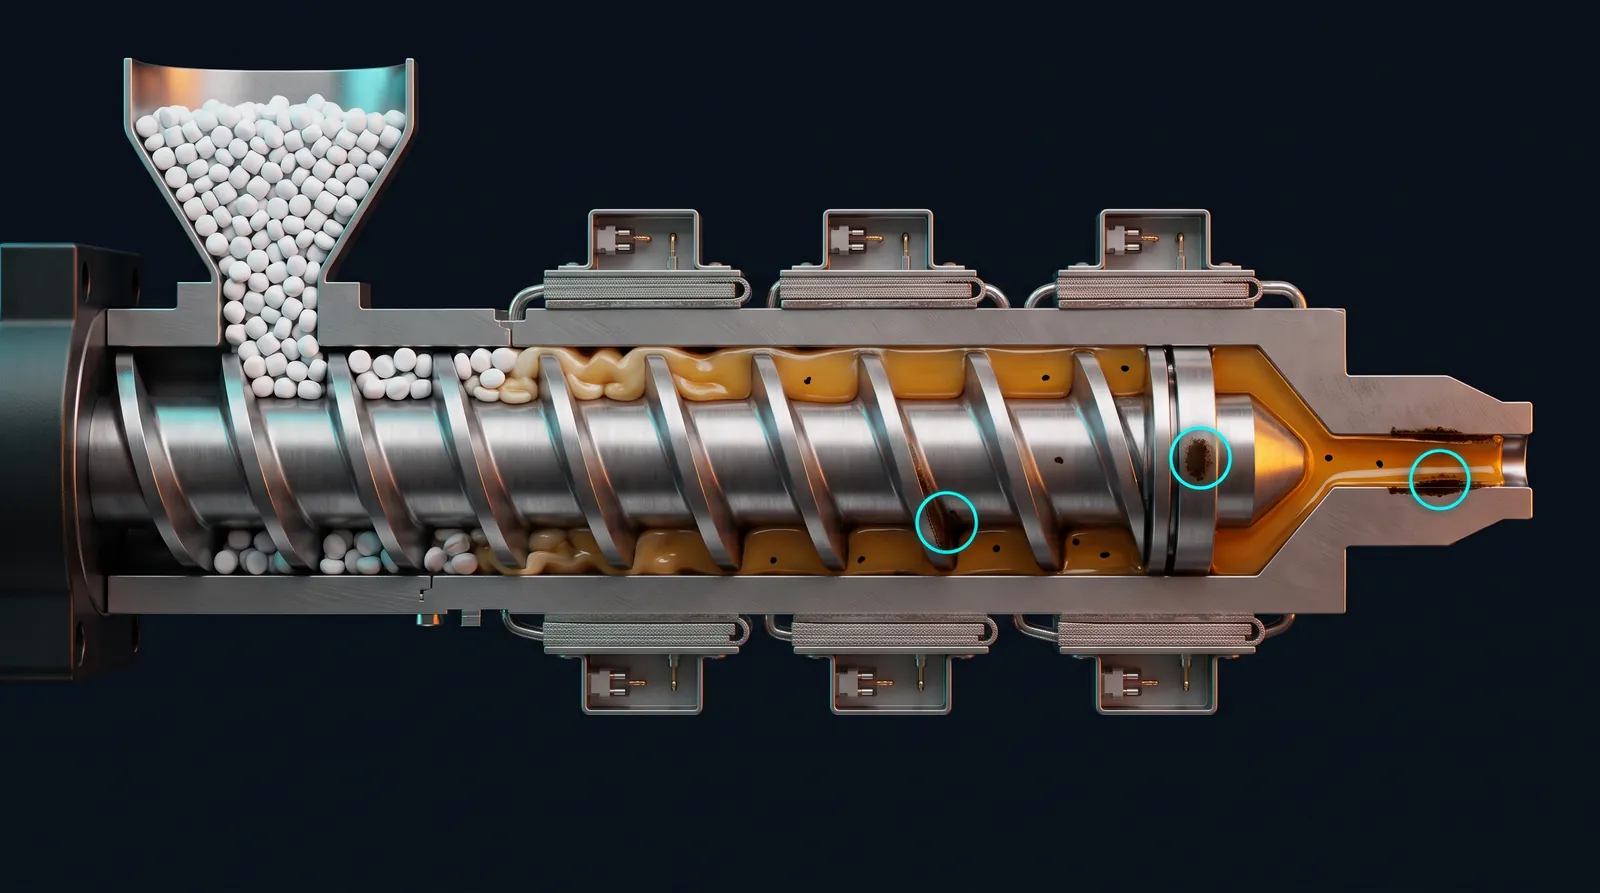 ภาพประกอบ ไม่ใช่สัดส่วนจริง
คราบเกาะที่จุดเดิมซ้ำ ๆ คือสาเหตุที่พบบ่อยของจุดดำซึ่งออกตำแหน่งเดิมทุกช็อต — ทั้งสี่จุดนี้คือ “จุดต้องสงสัย” ที่ต้องตรวจก่อนเปลี่ยนเกรด
ไลน์ชิ้นส่วน EV มักเปลี่ยนระหว่างวัสดุที่อุณหภูมิฉีดต่างกันมาก ถ้าเรซินเก่าค้างในกระบอก จะเจอจุดดำ คราบไหม้ หรือสีเพี้ยนในช็อตแรก ๆ ของงานใหม่
ตัวอย่างคู่ที่อุณหภูมิฉีดต่างกันมาก
ก่อนสลับวัสดุ ตรวจสองเรื่องนี้ก่อน — คู่เรซินที่ห้ามเจอกันในเครื่องเดียว และหลักการเปลี่ยนจากเรซินอุณหภูมิสูงไปต่ำ
 ภาพประกอบ (Illustrative)
| วัสดุงาน EV | เกรดหลัก | ช่วงอุณหภูมิเกรด | Hot Runner | Sealing | หมายเหตุ |
|---|---|---|---|---|---|
| PA66 GF, PBT GF | RU / GL3 | 180–330°C | ได้ · ทางผ่าน ≥0.5 มม. | ได้ | ไม่มีกล๊าสไฟเบอร์ · อยู่ในกระบอกได้ ≤30 นาทีเมื่อเกิน 280°C |
| คราบคาร์บอนหนัก (นอก Hot Runner) | newEX | 200–330°C | ห้าม | ห้าม | มีกล๊าสไฟเบอร์ · ห้ามพักในกระบอกทุกอุณหภูมิ · ถอดตะแกรง (screen pack) ก่อนใช้ |
| PPS, LCP (Super Engineering) | PF | 280–420°C | ได้ · ทางผ่าน ≥0.5 มม. | ได้ | ไม่มีกล๊าสไฟเบอร์ · ห้ามพักเมื่อเกิน 370°C |
| PPS, LCP — คราบหนัก | PX2 | 280–420°C | ห้าม | ห้าม | มีกล๊าสไฟเบอร์ · ใช้เมื่อ PF อย่างเดียวไม่พอ · ห้ามพักเมื่อเกิน 370°C |
| PC, PC/ABS | PT | 200–360°C | ได้ · ไม่มี clearance ขั้นต่ำ | ได้ | residue ต่ำ · ≤30 นาทีเมื่อเกิน 300°C |
| PMMA | newM | 180–300°C | ได้ · ไม่มี clearance ขั้นต่ำ | ได้ | residue ต่ำมาก |
| PP, GF-PP | UP | 170–300°C | ได้ · ทางผ่าน ≥0.5 มม. | ได้ | ไล่ออกด้วย PP ง่าย |
| งานใส / ปิดท้าย | RE | 160–300°C | ได้ | ได้ | residue ต่ำสุดใน R-Series · ไล่ newEX/RX ได้ดี |
ใช้แบบทดสอบช่วยเลือกเกรด — ตอบคำถามเรื่องเครื่อง อุณหภูมิ และวัสดุ แล้วดูเกรดที่เกี่ยวข้องเบื้องต้นได้เอง ฟรี ไม่ต้องอ่านยาว
กรอกลักษณะจุดดำ บริบทการฉีด และ 5M เพื่อจัดลำดับสาเหตุที่เป็นไปได้ พร้อมแผนทดสอบยืนยันหน้างาน
ไปที่ Black Spot Analyzer →
คู่เรซินที่ห้ามเจอกันในเครื่องเดียว — พร้อมวิธีล้างและป้องกันก่อนเปลี่ยนวัสดุ
อ่านบทความ →
แบบทดสอบช่วยเลือกเกรดจากเครื่องจักร อุณหภูมิ วัสดุ และปัญหาที่พบ
ไปที่แบบทดสอบเลือกเกรด →
คู่มือขั้นตอน purge/rinse การตั้งเครื่อง การล้าง nozzle จุดอับ และการตรวจ baseline
อ่านคู่มือขั้นตอน →
บอกวัสดุ อุณหภูมิ และเครื่องที่ใช้ เราช่วยวางแผนการล้างและตรวจสอบจุดดำร่วมกับทีมเทคนิคของคุณ
ทีมเทคนิค CSC ดูแลงานล้างเครื่องให้โรงงานที่ผลิตชิ้นส่วนสำหรับรถยนต์ไฟฟ้าหลายรายในประเทศไทย
ช่วยจัดลำดับการล้างและจุดที่ต้องตรวจก่อนเริ่มงานใหม่
จับคู่เกรดจากวัสดุจริงและเงื่อนไขเครื่องของคุณ
สำหรับชิ้นส่วนที่ต้องใสและไม่มีคราบ
ช่องทางติดต่อ: อีเมล info@asaclean-thailand.com · LINE https://lin.ee/uYh18ag · โทร 083-5907389 · 063-2149268