1黑点是什么?为何这么贵
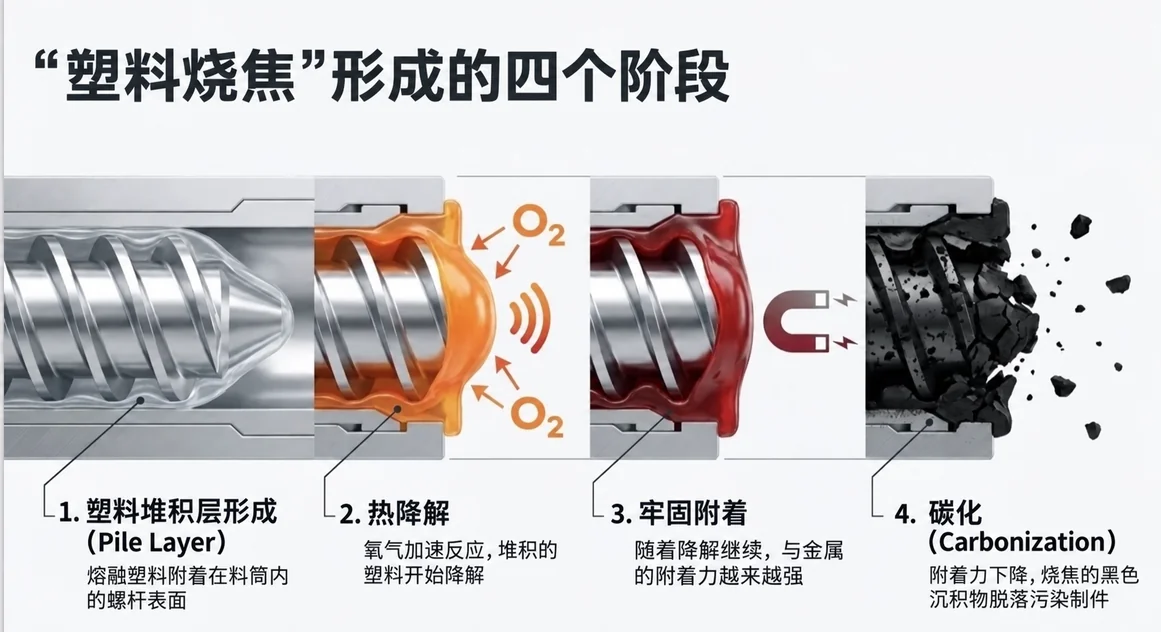
Black Specks 黑点,或黑斑与烧焦塑料,是透明、半透明或浅色制件中的黑褐污染物,料筒滞留树脂受热过久降解而成 碳(碳化沉积) 再剥落混入下几模新料
斑点虽小,冲击质量门与交期,尤其透明或浅色件:
- 返工与废品更高 超制件或买家黑点门即发生
- 停机 停机查喷嘴、止逆环、螺杆或热流道
- 整批退货风险 来自OEM客户,尤其汽配与医疗
量化方法 试用前后按同件数记录黑点数或面积,拆分废品、返工与停机成本,再用 ROI测算器 工厂实数测算
2碳化的5大根因
碳化从非单因,涉及树脂、温度、时间、氧气与流道状态。5组必查:
| 成因 | 解释 | 如何查 |
|---|---|---|
| 1. Dead Spot | 料筒螺杆死角树脂难流,如止逆环、喷嘴、过渡体 | 拆喷嘴过渡体,内窥镜检查 |
| 2.设定温度不当 | 实际或设定温度超树脂规定 | 对数据表,查加热器与热电偶 |
| 3. Long Residence Time | 树脂在料筒滞留太久(小注射量大料筒) | 停留时间=料筒容量/注射量×周期 |
| 4.换料不彻底 | 换树脂或颜色,旧料仍在流道 | 记录换后色线特征与首见点 |
| 5.螺杆或止逆环磨损 | 磨损或划痕面截留树脂致降解 | 纳入PM计划检查 |
3科学机理:热降解与滞留
超过树脂厂熔融保持时间,聚合物链开始 Chain Scission (断链)与 Cross-linking 热量时间足够,碳化在热金属表面成薄层
技术圈称滞留区为 "Hang-up Area" 螺杆旋转剪切力到不了的地方:螺棱、螺杆头后、止逆阀与喷嘴段
要记住的原理 热降解风险随滞留树脂温度时间攀升,但界限因树脂种类、添加剂、水分与氧气而异,须引树脂厂数据与实际设备状态
4普通树脂清洗为何无效
工厂传统拿新料盖旧料或用廉价粒(如HDPE回用料)跑洗,物理天花板跨不过:
- 粘度不够: 标准树脂走老路,不生拔碳新剪切
- 无清洗剂: 纯聚合物,无包覆或拔污化学
- 用量无停止标准: 用量一直加,死角残留还在
- 换色废品期长: 旧色线绵延,直至流道与根因条件处理
5ASACLEAN如何除碳
ASACLEAN是日本旭化成专为清洗设计的清洗料,机械清洗机理 Mechanical Purge 3原则:
- 设计的流变: 高熔粘基体聚合物生巨剪切,扫螺杆表面残留
- 粒内清洗剂: 包覆与吸附化学裹住碳化不让回粘
- 颗粒作用(含玻纤牌号): 玻纤在金属表面微米打磨,除掉硬化残留
计时到制件合格
称量真实物料与废品
试用前先分残留成因
150-420°C
多牌号跨度
6按作业匹配牌号
牌号选错结果大不同,尤其含玻纤 含玻纤 与 无玻纤
| 情形 | 推荐牌号 | 理由 |
|---|---|---|
| 重或深碳化·无热流道 | newEX, RX (GF) | 按厂家条件,含玻纤牌号对付难洗残留 |
| 热流道·禁玻璃纤维 | RU, RE, SL, PF (Non-GF) | 原厂明确支持热流道;须核实温度与流道 |
| Super Engineering Plastic (PEEK, PPS) | PF 或 PX2 | 280–420°C跨度;PF无玻纤支持热流道,PX2含玻纤禁热流道 |
| 频繁换色·求快洗 | GL3, RU, RE | 通用清洗,树脂面广 |
拿不准?试试 1分钟牌号小测 或免费咨询 CSC技术人员 免费
7标准碳化清除清洗步骤
牌号既定,重碳化清洗流程:
- 停旧料·料筒跑近空
- 按所选牌号TDS核对温度区间与禁令及旧料限制
- 按注射量、料筒容量、热流道与污染程度定起始用量
- 按SOP定背压与转速,跟踪压力与出料
- 仅牌号手册允许才设停留步骤,SOP定时
- 进新生产树脂漂洗 Rinse ASACLEAN,直至真树脂颜色
- 开工生产——首几发丢弃保安全
8不让碳化回来
清洗是治标,预防 预防 才是领先工厂的战略:
- Routine Purging: 按不良史、树脂种类与停机表排期,没有全产线同一频率,详见 定期清洗文章 & Sealing
- 停机前封机: 料筒留ASACLEAN不留滞料,减少过夜与过周末碳化
- 控制停留: 选料筒不太大于注射量的设备
- 检查死角: 喷嘴、过渡体、止逆环与流道纳入风险PM
9常见问题
注塑机黑点哪来
黑点多为死角或滞留区树脂受温度、时间、氧气降解,脱落混入新料。但须兼查原料、干燥、喷嘴、热流道与磨损件
碳化用ASACLEAN哪款
按树脂、温度、残留程度与流道选。无热流道系统可考虑newEX或RX等含玻纤牌号。热流道须用原厂明确支持的无玻纤牌号,并先核实歧管、喷嘴与浇口限制 (RX: 尚未在泰国销售)
ASACLEAN伤螺杆吗
按机械清洗机理设计,但适配取决于牌号、温度、设备与步骤,须按TDS使用,尤其含玻纤牌号与精细流道。勿断言一款通吃所有系统
定期清洗多久一次
没有全设备同一频率,按黑点史、树脂种类、停留时间、停机表与试用结果定,再按真实不良数据调周期
为何找CSC买
CSC在泰国经销ASACLEAN逾30年。技术人员师承旭化成,可进厂调试并免费测算ROI,详见 联系页