EXTRUDER PURGING GUIDE

挤出机彻底清洗——减少料筒与模头的黑点残留

ASACLEAN让挤出作业的换色、换料与积渣清洗更加成体系——通过料流、压力与剪切实现机械清洗。
Film / Sheet Pelletizing Blow Molding Profile / Pipe / Tube
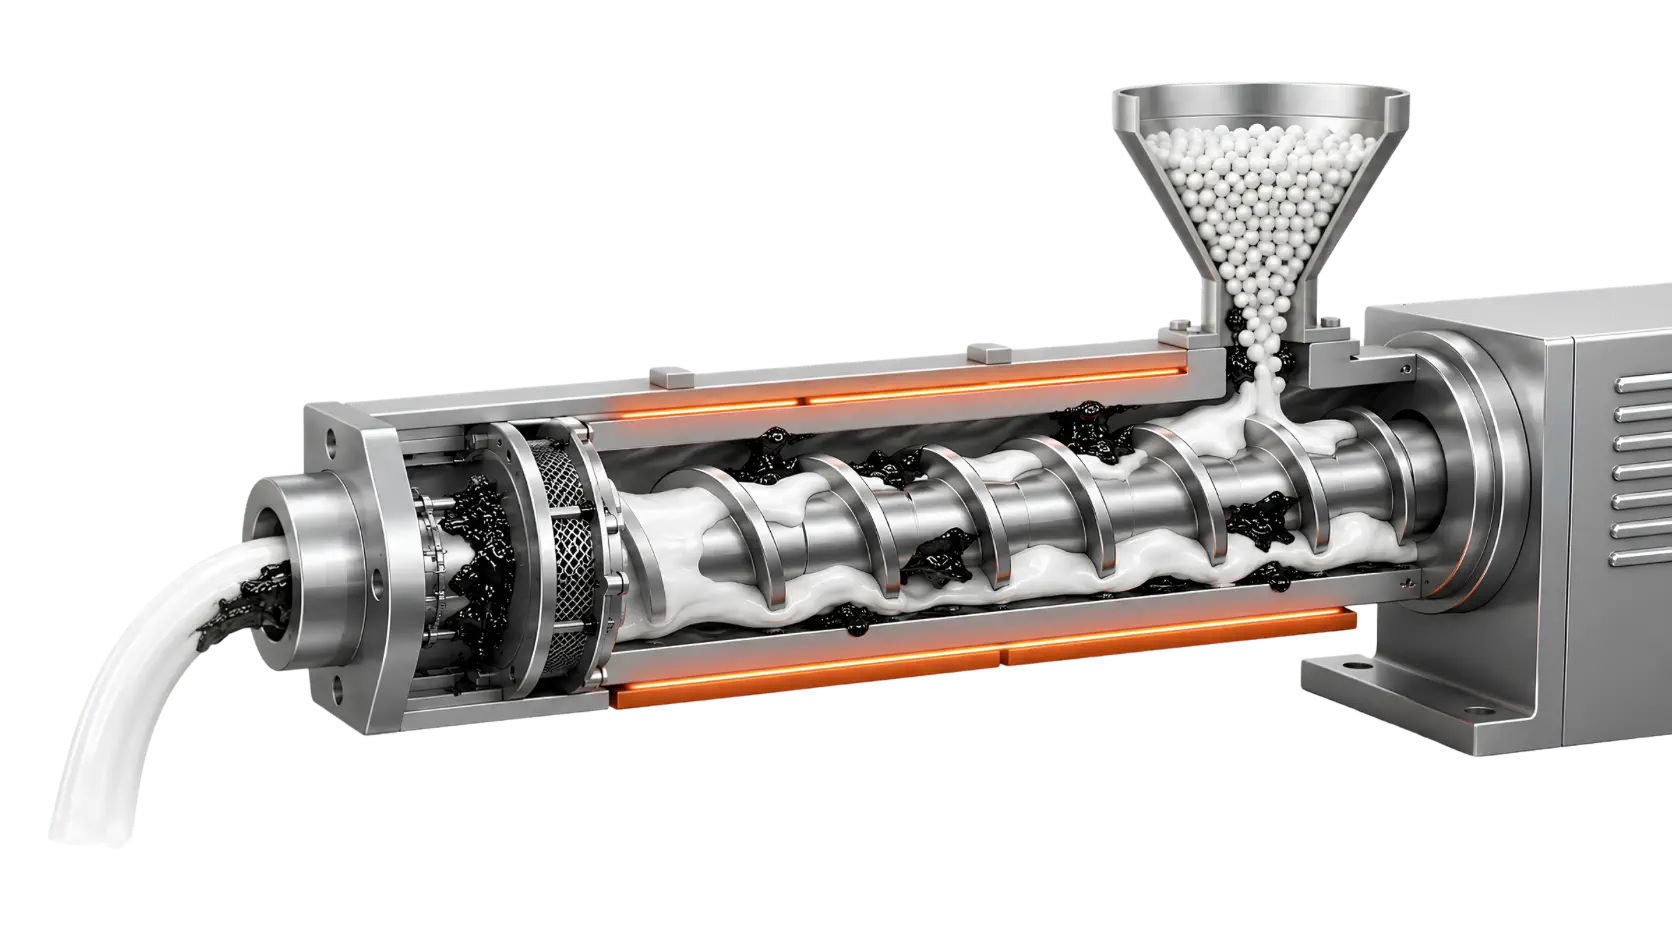
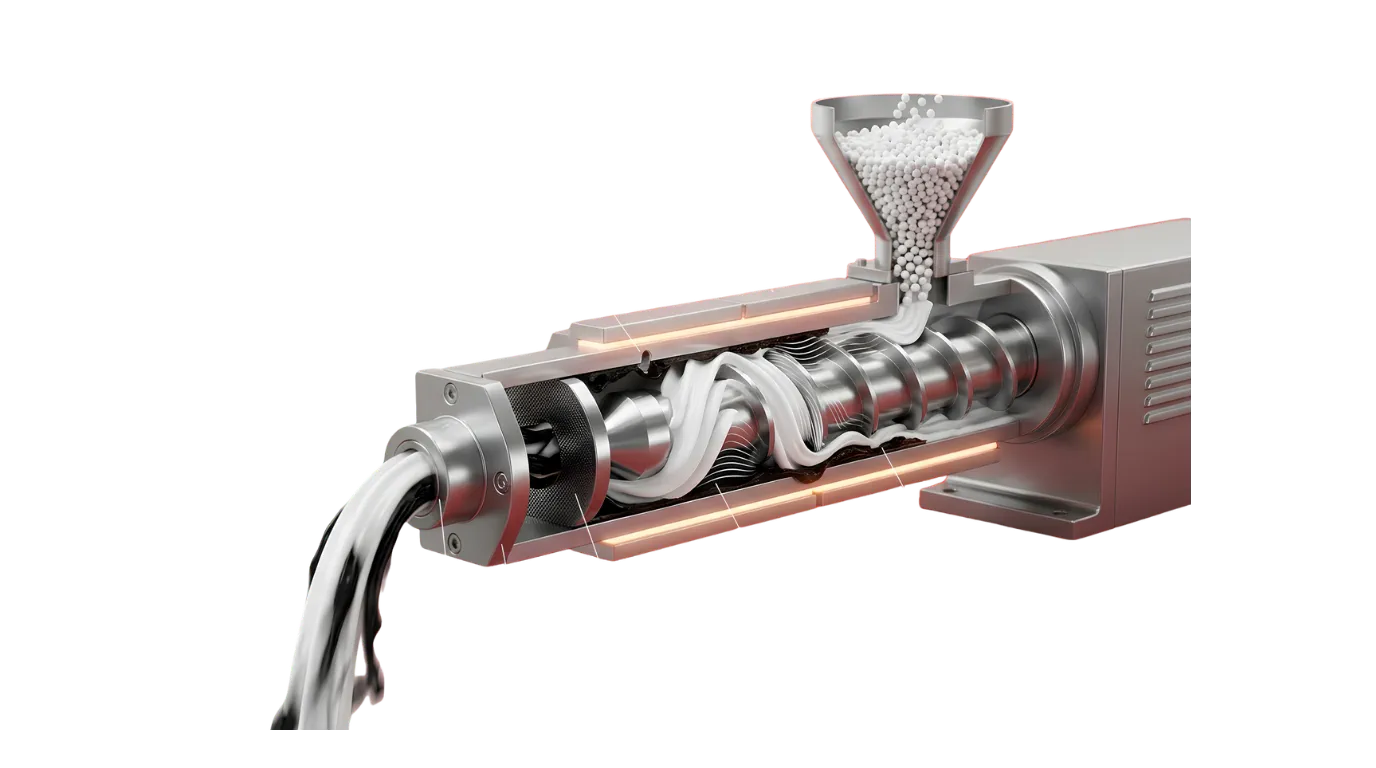
3D挤出机,展示ASACLEAN清洗料自料斗经料筒螺杆流向模头 Flow: Hopper → Die Shear inside Barrel
黑点黑凝胶更少
换色换料更快
开机废料更少
清洗料筒螺杆模头
适配多种挤出
HIDDEN RESIDUE MAP

挤出机为何比注塑机难洗?

挤出机流道长,到达模头之前藏污点众多——尤其是滤网组与模头,流道狭窄且热量积聚。

1
污物不在模头尖

旧料可自料斗喉、螺杆槽、料筒壁一路藏到滤网组。

2
比注塑流道长

物料走料筒过渡体更久,残留积聚间歇脱落。

3
滤网组截留残留

滤网破料板可截碳凝胶,开机后出黑点。

4
模头难洗

流道狭窄加上热量积聚,残留出来比外面看到的慢。

间歇性黑凝胶 滤网组截留残留 料斗到模头的流动
挤出机剖面,右侧料斗、左侧模头,标示料筒、螺杆、滤网组与模头的藏污
1. Hopper / Feed throat旧料滞留回流料筒
2. Screw channel螺杆槽沿螺棱挂旧色残留
3. Barrel wall料筒壁因热量与停留积聚烧焦
4. Screen Pack难洗点 滤网截留碳凝胶与黑点处
5. Die lip难洗点 流道狭窄,模头尖端后知后觉

须查看的5个藏污点

  1. 料斗/下料喉:旧料入料筒前滞留
  2. 螺杆槽:沿螺棱挂污
  3. 料筒壁:热量致焦
  4. 滤网组:碳凝胶黑点截留处
  5. 模唇:流道窄、慢、难洗
MECHANICAL PURGING

ASACLEAN在挤出机中的工作原理

ASACLEAN靠物理机理清洗——既非腐蚀,也非化学反应。要义是让物料充满料筒,建立压力与剪切,把残留自壁面流道拔下。

Low Speed Fill

慢转螺杆,使ASACLEAN填实料筒

High Speed Pressure

提高转速,增加压力与剪切

Shear Force

剪切把残留自壁面流道拔下

Residue Removal

低速高速交替,把滞料带出来

Clean Flow

查看模头出料,直至达标

10-STEP PROCEDURE

ASACLEAN挤出机清洗步骤

01
尽量排空旧料

先排尽机内旧料,减少污染。

02
清理料斗

防止旧料滞留回流料筒

03
选择合适的ASACLEAN牌号

按树脂、温度、污染程度与目标选择,如换色、除黑凝胶或封机

04
向料斗加入ASACLEAN

加足量以填满料筒与流道

05
低速启动螺杆

使ASACLEAN填满螺槽,同时盯住电机负荷

06
低速高速交替

模头见出料即交替转速,增压增剪切

07
排气式挤出机

可经排气孔加入部分ASACLEAN,清洗后段料筒

08
检查模头出料

观察从旧料/黑渣/杂色转为干净ASACLEAN的过程

09
加入下个树脂置换ASACLEAN

先清理料斗、低速启动,注意电机负荷

10
检查滤网组/破料板/模头

更换滤网作业紧随清洗,减少模孔滞料

GRADE SELECTION MATRIX

挤出机如何选择ASACLEAN牌号?

此表为起点,每次使用前请核实TDS/SDS与实际设备条件。

挤出作业/问题推荐牌号理由
常规作业/换色/换料RU, GL3清洗力与性价比均衡
低残留/透明/少滞留RE适合后置换,或担心滞留时使用
PE Blow MoldingUBPE与吹塑专用牌号
PE Film / SheetUF2薄膜片材要低残留时适用
PP ExtrusionUP, newUP, CPUP标准型、newUP低残留型、CP预算型
黑色/重碳/严重黑凝胶RX, newEX, YG, CG强力组——先核对模头、滤网与设备限制
高温超级工程塑料PF, PX2高温用,如PPS、PEEK、PEI、LCP
PC / PC-ABSPTPC与PC-ABS专用牌号
停机前封机RU, GL3, RE, UP, newUP, CP, UB, UF2, PT, PF按树脂温度选择;避开不适合停留的型号
要点: RX(尚未在泰国销售)、NewEX、YG、CG、PX2为强力组——不适合停机浸泡封存。PVC作业逐案评估,超高温转超低温请采用多步清洗。

Cost Saving Calculator

测算用量,并对比换用ASACLEAN降低的成本。

设备与成本输入

建议ASACLEAN用量
0.0 kg
每轮节省总额
฿0.00

清洗成本对比

老方法(树脂清洗) ฿0
时间: 0 分钟 废树脂: 0 kg
用ASACLEAN ฿0
时间: 0 分钟 废树脂: 0 kg

本测算为对比用模拟估算;实际结果随设备状况而异。

螺杆转速调法

洗得好不好不只看用量——看料筒内流量与剪切如何建立。

1

低转速=填充

低速启动,使ASACLEAN充满料筒,赶走空气与旧料。

2

高转速=压力

电机安全负荷内提速,建立压力排出残留。

3

脉冲=剪切

低速高速交替,震落残留;设备承受得住也可以启停螺杆。

注意事项 & 与维护(定期 & Sealing)

勿让旧料滞留料斗

会稀释ASACLEAN,清洗效果打折。

⚠️

注意电机负荷

ASACLEAN在料筒内阻力或偏大,务必低速启动。

🛑

注意模孔与滤网组

久停后物料会在窄流道滞留凝固。

🔍

勿唯名称选牌号

看树脂、温度、设备、问题与目标。

☣️

PVC须特别评估

存在降解产酸风险,请先咨询专家。

Routine Purging

适合周期性出现黑凝胶、黑点或积聚的工厂,即使没有换色——按周期安排清洗,防止积成大废品。

封机(停机)

停机或暂停生产时使用——减缓料筒滞料降解,下次开机更容易。

按挤出类型应用

🎞️

Film / Sheet Extrusion

主要问题: 黑凝胶、模头线、黑点、杂色

考虑: UF2, UB, RU, RE, RX
💊

Pelletizing

主要问题: 模孔、滤网组、破料板残留

考虑: RU, GL3, RX, YG, CG
🍼

Blow Molding Extrusion

主要问题: 杂色、黑凝胶、开机废料

考虑: UB, UP, RU, RE
🪵

Profile / Pipe / Tube

主要问题: 模头残留、杂色、材料切换

考虑: RU, GL3, RE, RX
🏆

Success Story 成功案例——PE薄膜厂

旧况: 生产中断续黑凝胶,频停机、高废品、等凝胶过去耗时久。

解法: 按挤出机规程用ASACLEAN,低速高速交替。

已证实的结果:
  • 停机明显减少
  • 开机废树脂减少
  • 黑凝胶消除,连续生产更久
想在贵司设备上做出同样的测试报告? 联系CSC泰国技术团队
FAQ

常见问题

挤出机用多少ASACLEAN?
一般以料筒+模头系统总体积的1.5–3倍起步,再按机台尺寸与污染程度调整。
清洗前必须拆模头吗?
不一定——但造粒或需更换滤网/破料板时,应计划开模头并在清洗后持续清理。
为何低/高转速交替?
低速让清洗料充满料筒,高速升压增剪切、杂质脱落更好。
PE薄膜能用ASACLEAN吗?
能——按问题与目标考虑UF2、UB、RU或RE。
重积碳用哪款?
按污染程度、预算与设备限制考虑RX、NewEX、YG或CG。 (RX: 尚未在泰国销售)
能用ASACLEAN封存挤出机吗?
可以——但须用支持封机且匹配树脂/温度的牌号,避开不适合机内停留的类别。
TECHNICAL SCREENING

不确定贵司挤出机用哪款ASACLEAN?

请发送树脂、温度、设备尺寸与所见问题——CSC泰国工程师推荐合适的牌号与清洗方法。

发送以便技术评估

PP挤出作业专区

按材料与清洗目标选择PP用ASACLEAN 兼查挤出机模头与滤网组流道

LINE测算用量发送数据
LINE